

V roce 2019 jsme reportáž z návštěvy Bowers & Wilkins začínali slovy „Bylo září, byl to Brighton…“. O sedm let později by šlo začít téměř stejně. Znovu nás totiž cesty zavedly na jižní pobřeží Anglie, do kraje, kde jedna z nejznámějších britských (a vlastně i světových) audio značek už šest desetiletí hledá odpověď na zdánlivě prostou otázku: jak postavit reprosoustavu, která do hudby co nejméně zasahuje? A že jsme se na cestu po pauze zaviněné covidem a změnami majitelů dost těšili.
V továrně Bowers & Wilkins jsme se poprvé ocitli už v roce 2011, další návštěva následovala v roce 2015 a zatím poslední v roce 2019. Tentokrát ale byla příležitost obzvlášť lákavá. Rok 2026 totiž znamená nejen 60 let od oficiálního založení firmy, ale také příchod nové řady 800 Diamond D5 – tedy páté generace vrcholných reprosoustav Bowers & Wilkins, která používá diamantovou membránu vysokotónového měniče.
Dvoudenní program byl rozdělený mezi dvě místa. První den patřil výrobě ve Worthingu, kde fyzicky vznikají právě firemní vlajkové reprosoustavy, druhý pak vývojovému centru Southwater Research Establishment, zhruba na půlce cesty mezi plážemi Brightonu a Londýnem. To je svět volnomyšlenkářských laboratoří, měření a prototypů, v němž sice fotoaparát většinou musí zůstat v brašně, ale právě zde se rozhoduje o tom, jak budou budoucí produkty Bowers & Wilkins vypadat a především hrát.

OD RÁDIÍ K REPROSOUSTAVÁM
Příběh Bowers & Wilkins začal ještě před samotným vznikem značky. John Bowers a Roy Wilkins se poznali během druhé světové války, kdy jako specialisté na radiovou techniku pomáhali zajišťovat spojení s agenty a odbojáři v okupované Evropě. Dotáhli to dokonce mezi 25 zaměstnanců tehdy vznikající MI6 – tedy organizace, jejímž členem je i James Bond. Po válce společně otevřeli ve Worthingu obchod zaměřený nejprve na rádia, později také na televizory a další elektroniku.
John Bowers ale nebyl spokojený s tím, jak tehdejší reprosoustavy reprodukovaly hudbu, zejména klasické nahrávky a zvuk klavíru. Začal proto v garáži za obchodem upravovat dostupné modely a posléze stavět vlastní konstrukce. Rozhodující impuls přišel v roce 1966, kdy mu spokojená zákaznice a někdejší operní zpěvačka Miss Knight odkázala 10 000 liber. Bowers díky tomu mohl opustit běžný prodej a soustředit se naplno na vývoj reprosoustav.
Už zisk z prvního modelu P1 firma investovala do měřicí techniky. Bylo to rozhodnutí, které dobře vystihuje její další směřování. John Bowers věřil, že nejlepší reprosoustava není ta, která zvuku co nejvíce přidá, ale ta, která z něj co nejméně ztratí. Dnešní slogan True Sound je v zásadě jen modernějším vyjádřením stejné myšlenky.
Následovaly konstrukce jako elektrostatický hybrid DM70 nebo tvarově nezaměnitelný DM6, u nějž se poprvé objevila tkaná kevlarová membrána středotónového měniče s typickou žlutou barvou. Skutečný přelom ale přinesl rok 1979 a původní model 801. Jeho vývojáři dostali na svou dobu neobvyklou volnost – neměli se řídit cenou, rozměry ani běžnými konvencemi, ale měli vytvořit nejlepší reprosoustavu, jaké byli schopni.

Model 801 si záhy našel cestu do studií Abbey Road, Decca, Deutsche Grammophon, Skywalker Sound a mnoha dalších. Profesionální důvěra se následně stala jedním ze základních pilířů identity Bowers & Wilkins a jednotlivé generace řady 800 dodnes slouží nejen v domácích sestavách, ale také jako pracovní nástroje při vzniku hudebních nahrávek a filmových soundtracků.
V roce 1980 firma založila vlastní vývojové centrum Steyning Research Establishment. Právě odtud vzešla například příhradová vnitřní konstrukce Matrix, představená v modelu Matrix 801 z roku 1987, nebo později ikonický Nautilus. V roce 2005 se poprvé objevil vysokotónový měnič s membránou tvořenou napařovanou vrstvou syntetického diamantu. Generace D3 z roku 2015 přinesla mimo jiné membránu Continuum, modely D4 z roku 2021 pak biomimetické náhrady běžného „pavouku“ pod membránou a další zásadní úpravy mechaniky měničů. V roce 2019 původní centrum ve Steyningu nahradil podstatně větší areál v Southwateru – zkratka SRE ale mohla zůstat zachována.
DEN 1: BRIGHTON A WORTHING
Přestože základnou výpravy byl Brighton, respektive historický hotel The Grand přímo na nábřeží, výrobní část programu nás zavedla o několik kilometrů západněji do Worthingu. Právě v areálu na Dale Road vznikají nejlepší modely Bowers & Wilkins, včetně řady 800 Diamond a stále ručně na zakázku vyráběných Nautilů.
Po úvodním obědě s kouzlem typických anglických sendvičů následovala prezentace značky a nové generace 800 D5 v podání jedné z nejviditelnějších tváří firmy, Andyho Kerra. Přestože její charakteristické tvary na první pohled nepůsobí dramaticky odlišně od řady D4, ve skutečnosti se změnilo překvapivě mnoho konstrukčních detailů. Fakticky se pracovalo na úplně každém bodu. Nejde tentokrát o opuštění dosavadních principů ani náhradu zavedených materiálů. D5 je spíše důsledným dotažením všeho, co se u předchozí generace osvědčilo – s využitím zkušeností získaných při vývoji modelů 801 D4 Signature a 805 D4 Signature.
Dozvěděli jsme se, že vývojový tým se několik let věnoval opečovávání celé konstrukce doslova od podlahy. Nový je tak třeba i podstavec, na kterém podlahová provedení stojí. Má například přidaná tlumicí závaží, aby nedocházelo k sebemenší rezonanci při náporu energie spodních bassreflexů.
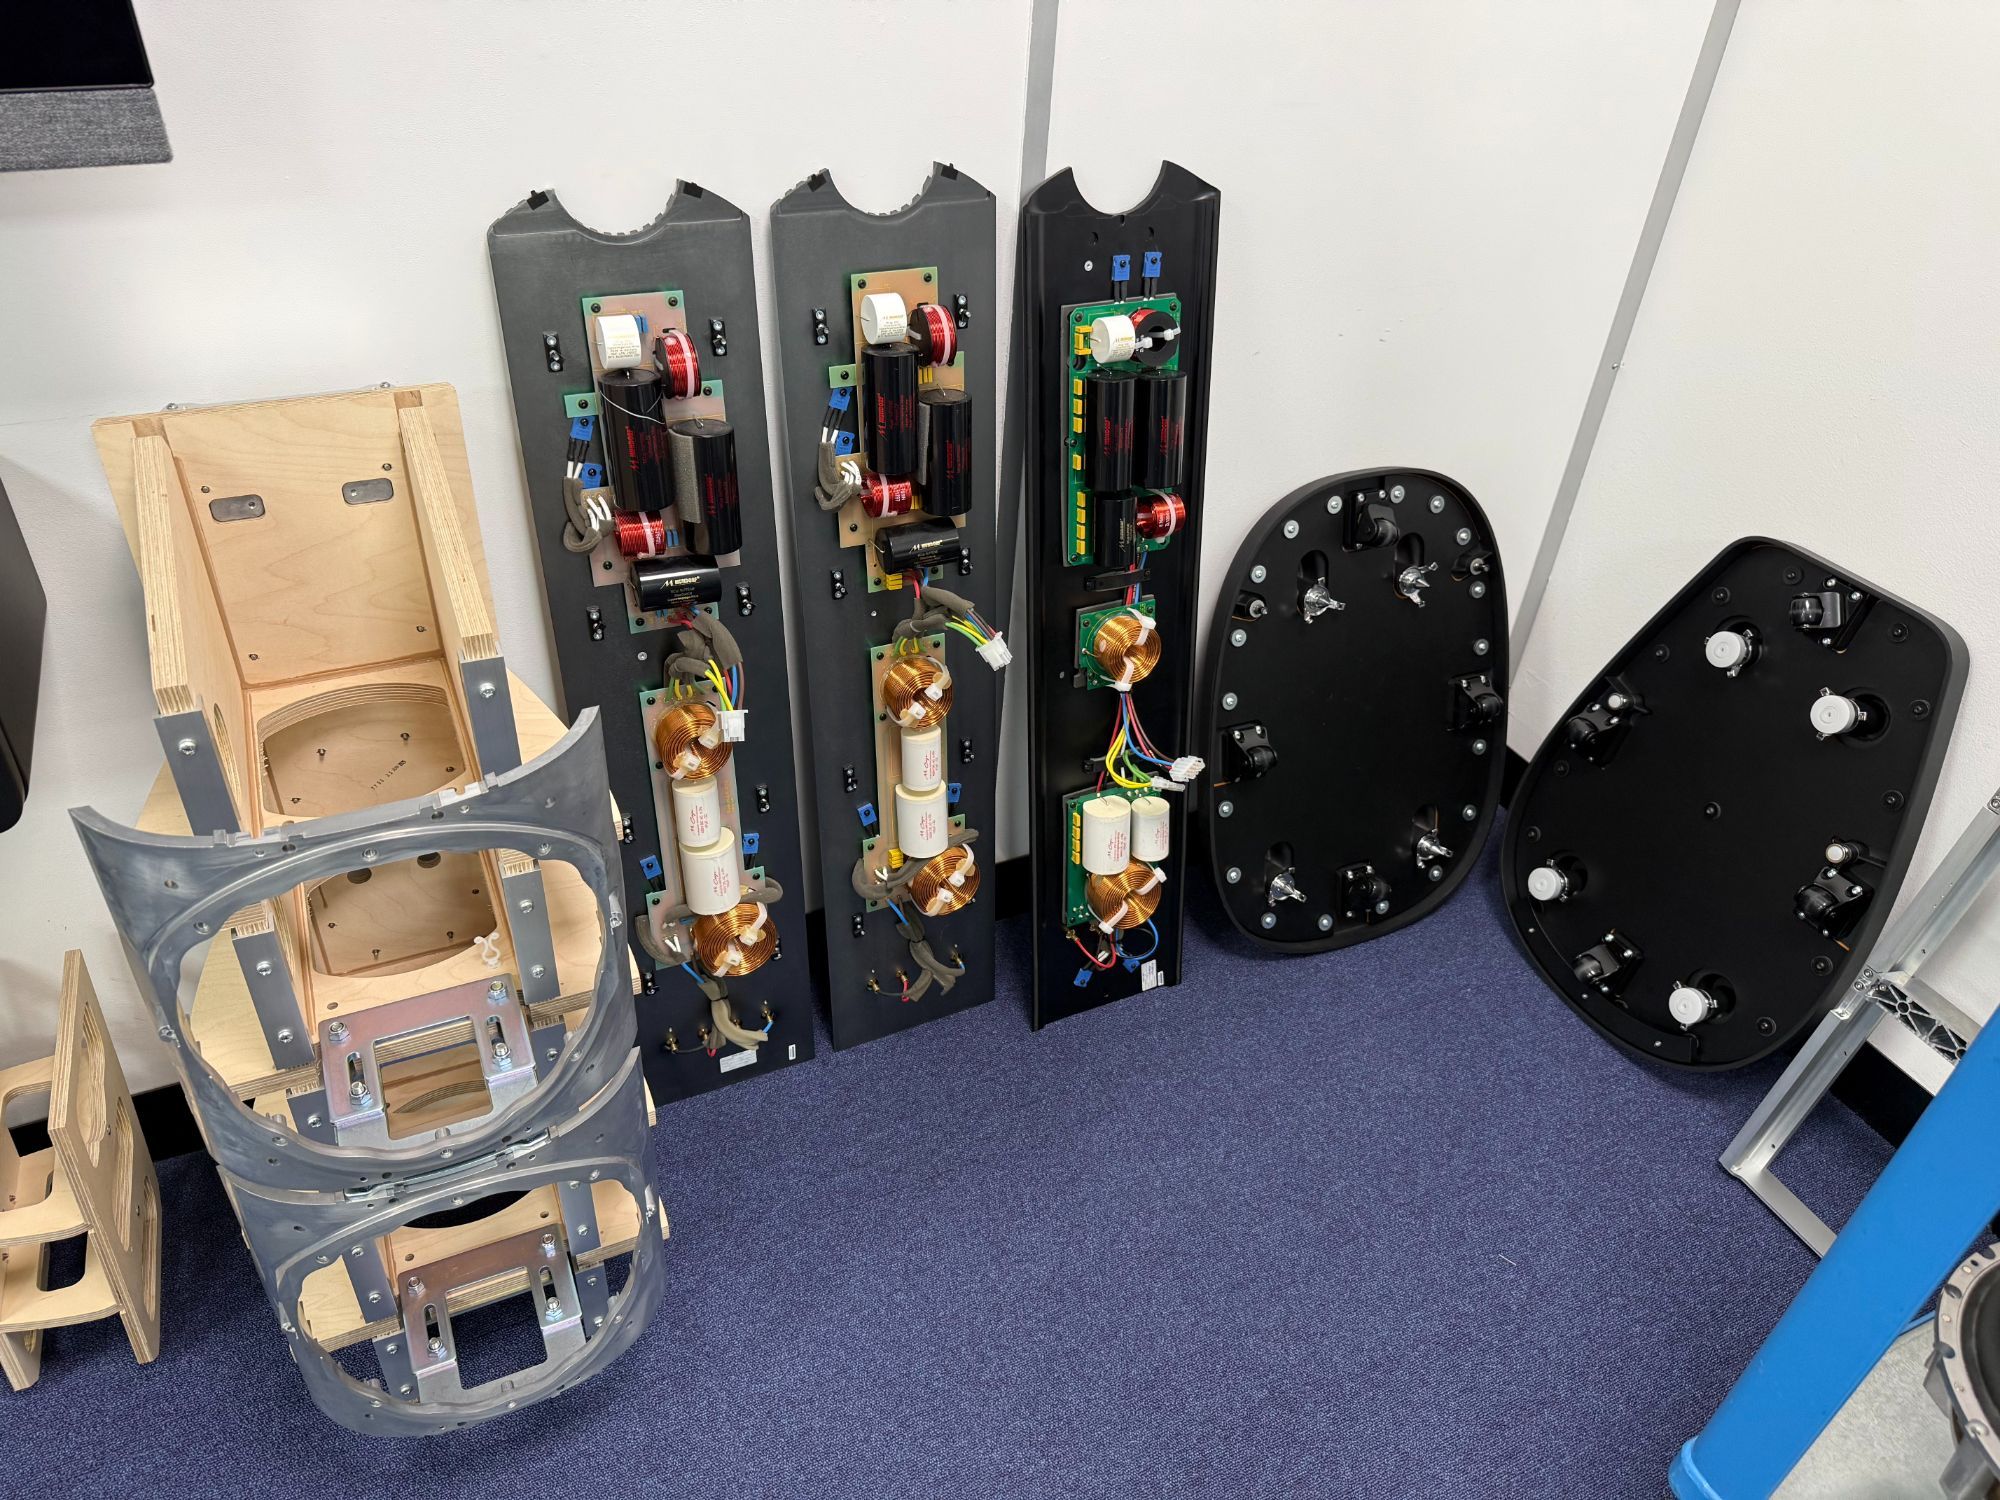
Úpravou prošlo i uchycení měničů, nyní jsou kovové vnitřní výztuhy rozdělené a víc přiléhají k otvorům v kabinetu, takže účinněji podporují jeho strukturální tuhost. Nemluvě o tom, že mnohem tužší je i pracovní komora střeďáku v 804 D5, která je nyní obdobou Turbine Head u modelů vyšších, a nejen dřevěnou příčkou.
Změny se ale dotkly – byť zvenku téměř neviditelně – například i horního hliníkového panelu, k němuž přisedá právě hlavice se středotónovým měničem. Je nižší, lépe přiléhá k dřevěnému základu a jiná struktura žeber vespod umožňuje výrazně lepší tlumení a účinnější rozbití procházející energie. Jinými slovy významně menší přenos mezi basovou a středo-výškovou částí skříně.
Samozřejmě jsou tu i vizuální detaily, jako je jiná mřížka tweeteru, decentnější ohraničení velkých reproduktorů, dost změn se odehrálo na zadním panelu s novým rozložením terminálů, typovým označením, a hlavně výrazně větší tuhostí. Za tu může nový systém vnořené „páteře“, což jsou silné kovové prvky, navazující na už tradiční matici „Matrix“. Významně zpevňujíc nejkřehčí místo klenutých ozvučnic, což se projevuje v celkové tuhosti skříní.

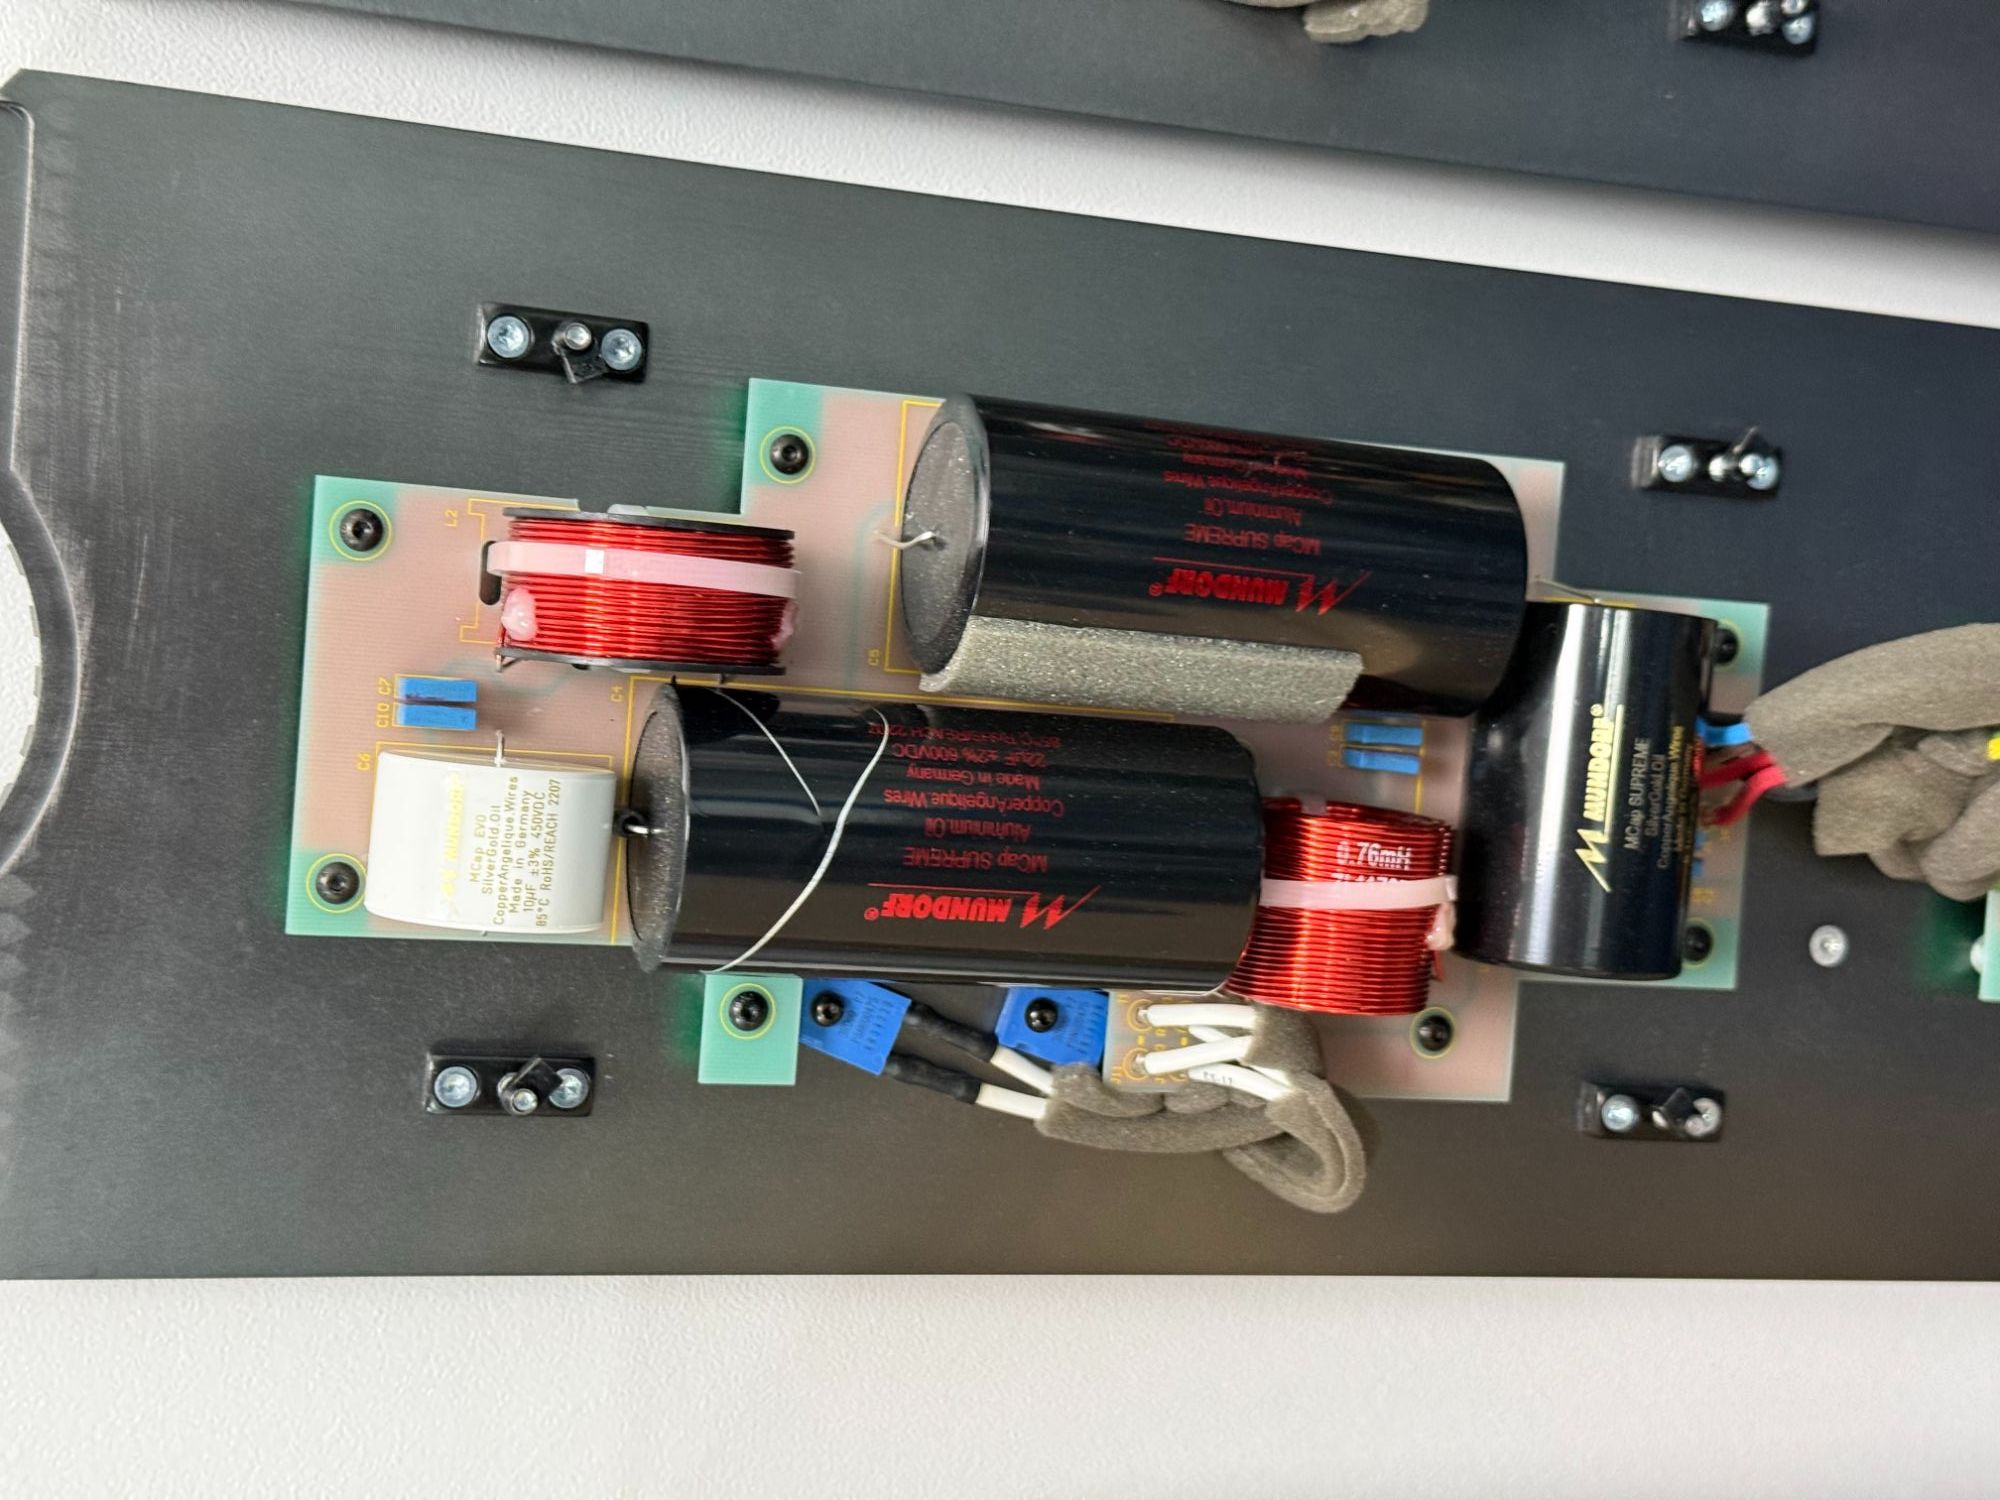
Kupodivu v základní myšlence vlastně stejné, byť podobně jako u kabinetů na některých místech prostě zase o kousek víc dotažené, jsou měniče. Stejně tak frekvenční výhybky – u nich zůstává dominantní první, tu a tam druhý řád, velmi prémiové součástky od Mundorf, případně řešení vlastní. Ostatně jak vypadají, to je vidět na fotkách. Největší změnou tak je úprava uspořádání modulů, případně jiný způsob fixace plošných spojů a součástek.
Za 47 let existence změnila řada 800 svůj základní tvar jen třikrát. V Bowers & Wilkins to berou jako důkaz, že věří v kontinuitu a postupnou evoluci, nikoli ve změnu pro změnu samotnou.




https://www.hifi-voice.com/profily/factory-tour/7420-na-navsteve-u-bowers-wilkins-2026#sigProId83b041679c
Samotná prohlídka továrny začala ve 14:30 a zabrala většinu odpoledne. Právě zde bylo možné sledovat, jak se z jednotlivých dřevěných, kovových a kompozitních částí postupně stávají reprosoustavy, jejichž kompletní výroba vyžaduje nejen přesné proprietární obráběcí stroje, ale také značný podíl ruční práce.
Jako první jsme vešli do dřevovýroby, respektive oblasti zpracování ozvučnic jako takových. Kovové části si totiž B&W nechávají dělat od místní specializované firmy, neb vznikají za teplot a za pomoci chemie ne úplně vhodné tam, kde pracujete se dřevem.
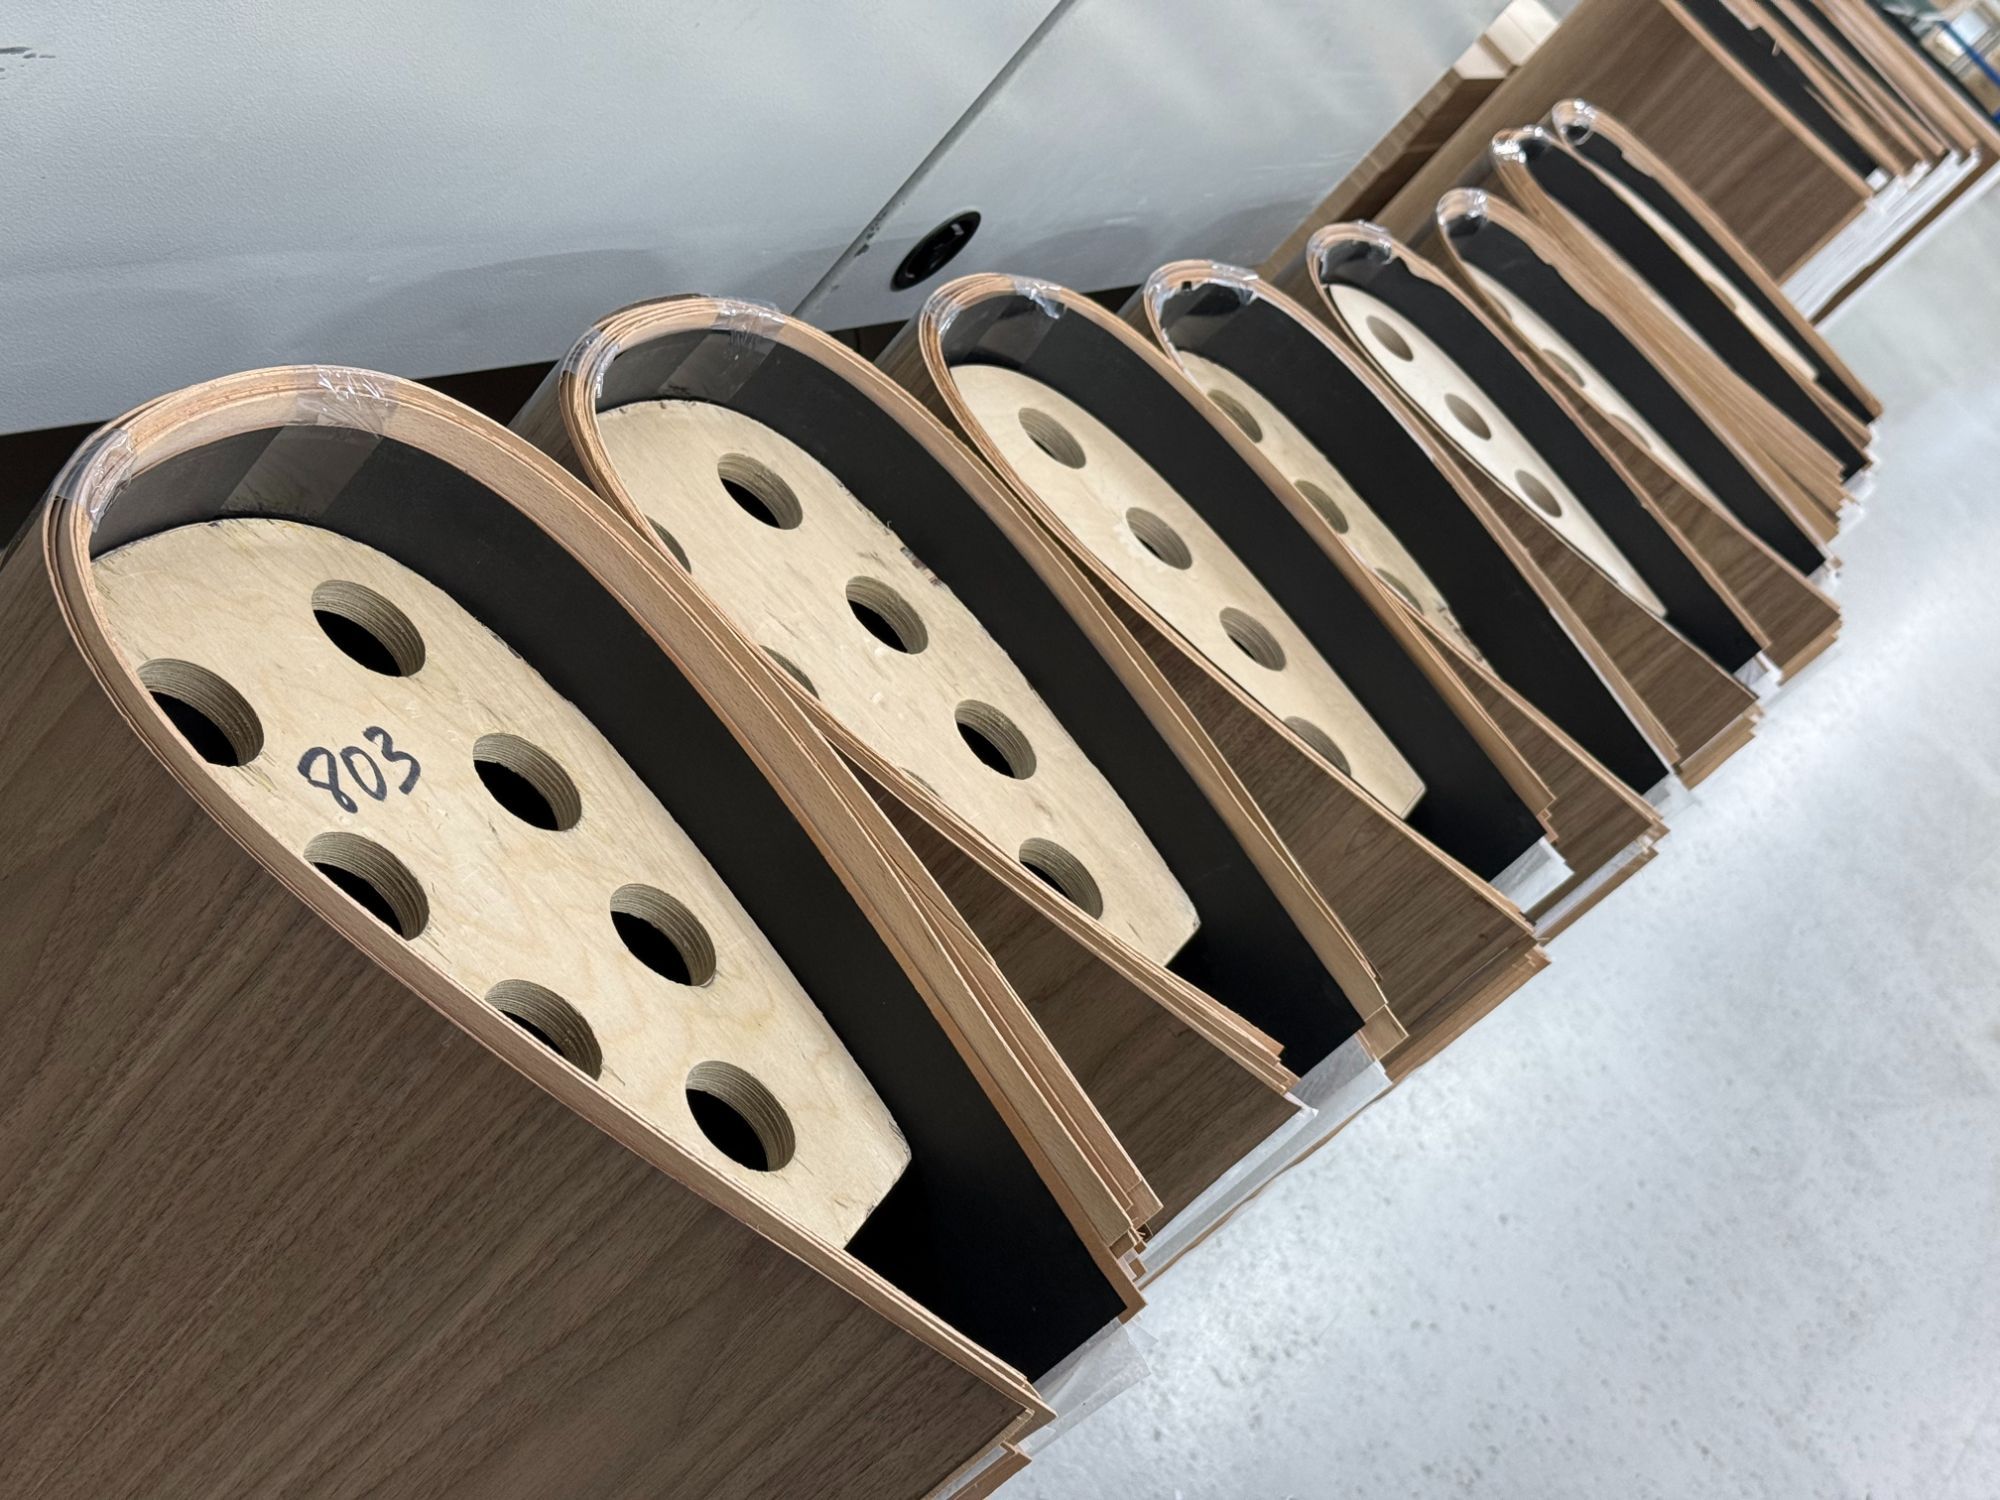
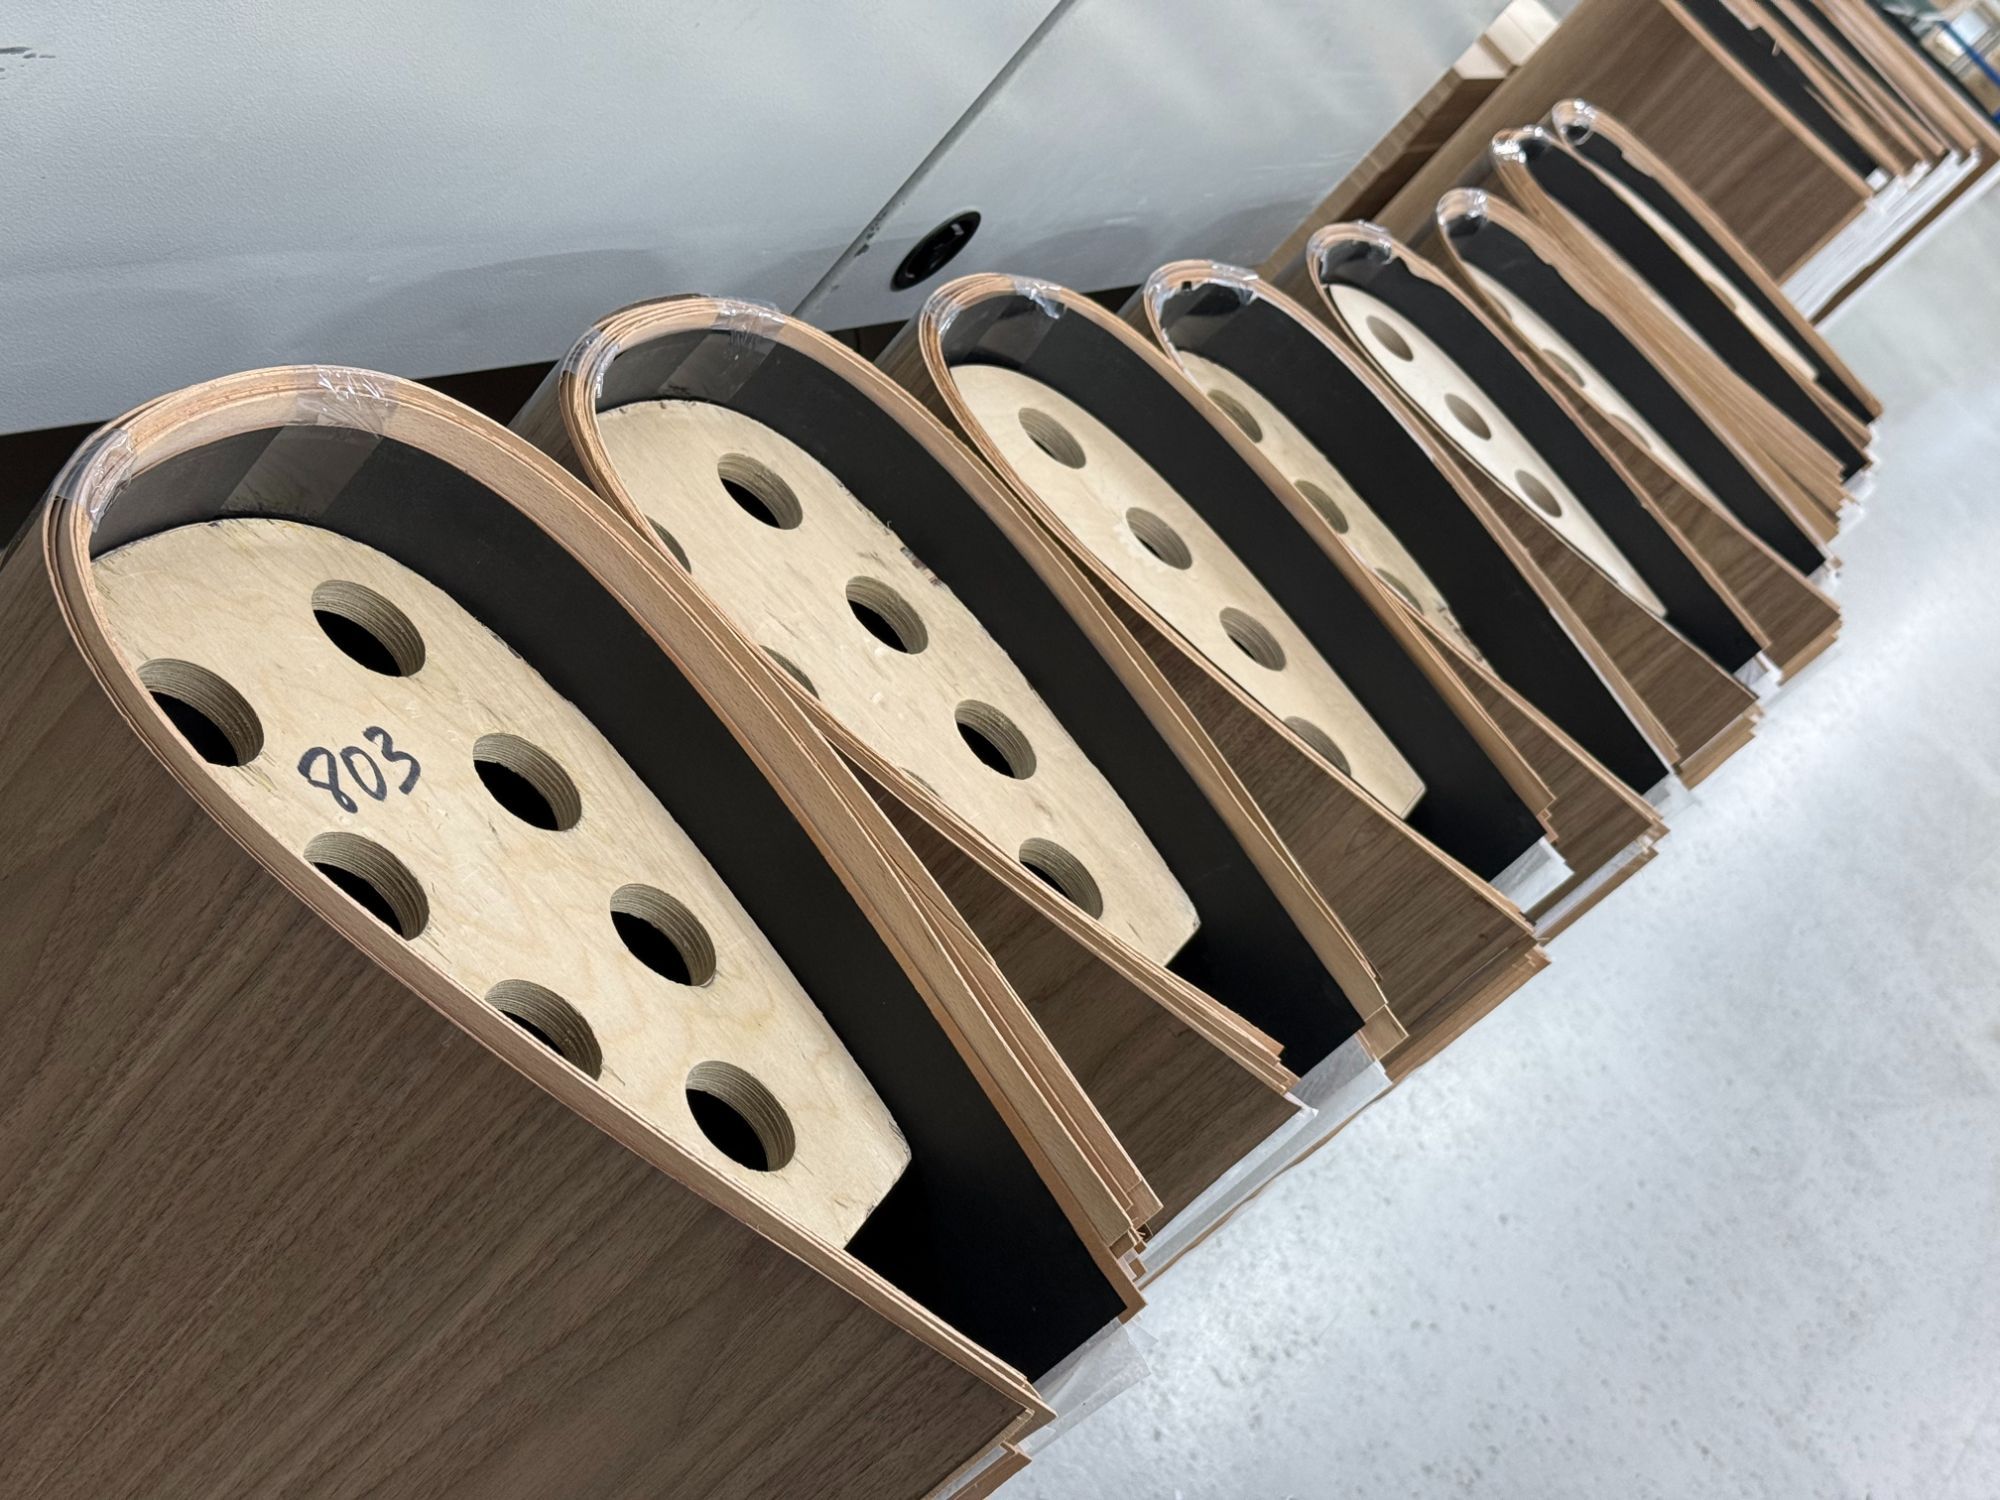
Ačkoliv zakřivené ozvučnice vznikají stále lisováním za vysokých teplot, nová generace si díky použití nových lepidel vyžádala zakázkovou výrobu dvou nových lisů. Vrstvy březového dřeva se prokládají přesně nastříhanými pláty, jež se pod tlakem a teplotou mění v pojivou hmotu. Můžete říci, že to je klasická březová překližka, ale ne každá se rodí za takových podmínek. Dřevěné základy a lepidlo se na sebe relativně hrubě naskládají, položí na kopyto a stroj je postupně tlačí k sobě. Děje se tak při teplotě kolem 130 až 140 stupňů Celsia, ve finále se používá přítlačná síla lisu od 80 do 120 tun. Každý model má předepsanou dobu, kterou tráví v lisu, je to něco mezi čtvrt a půlhodinou.
VIDEO – VZNIK OZVUČNIC REVERSE WRAP
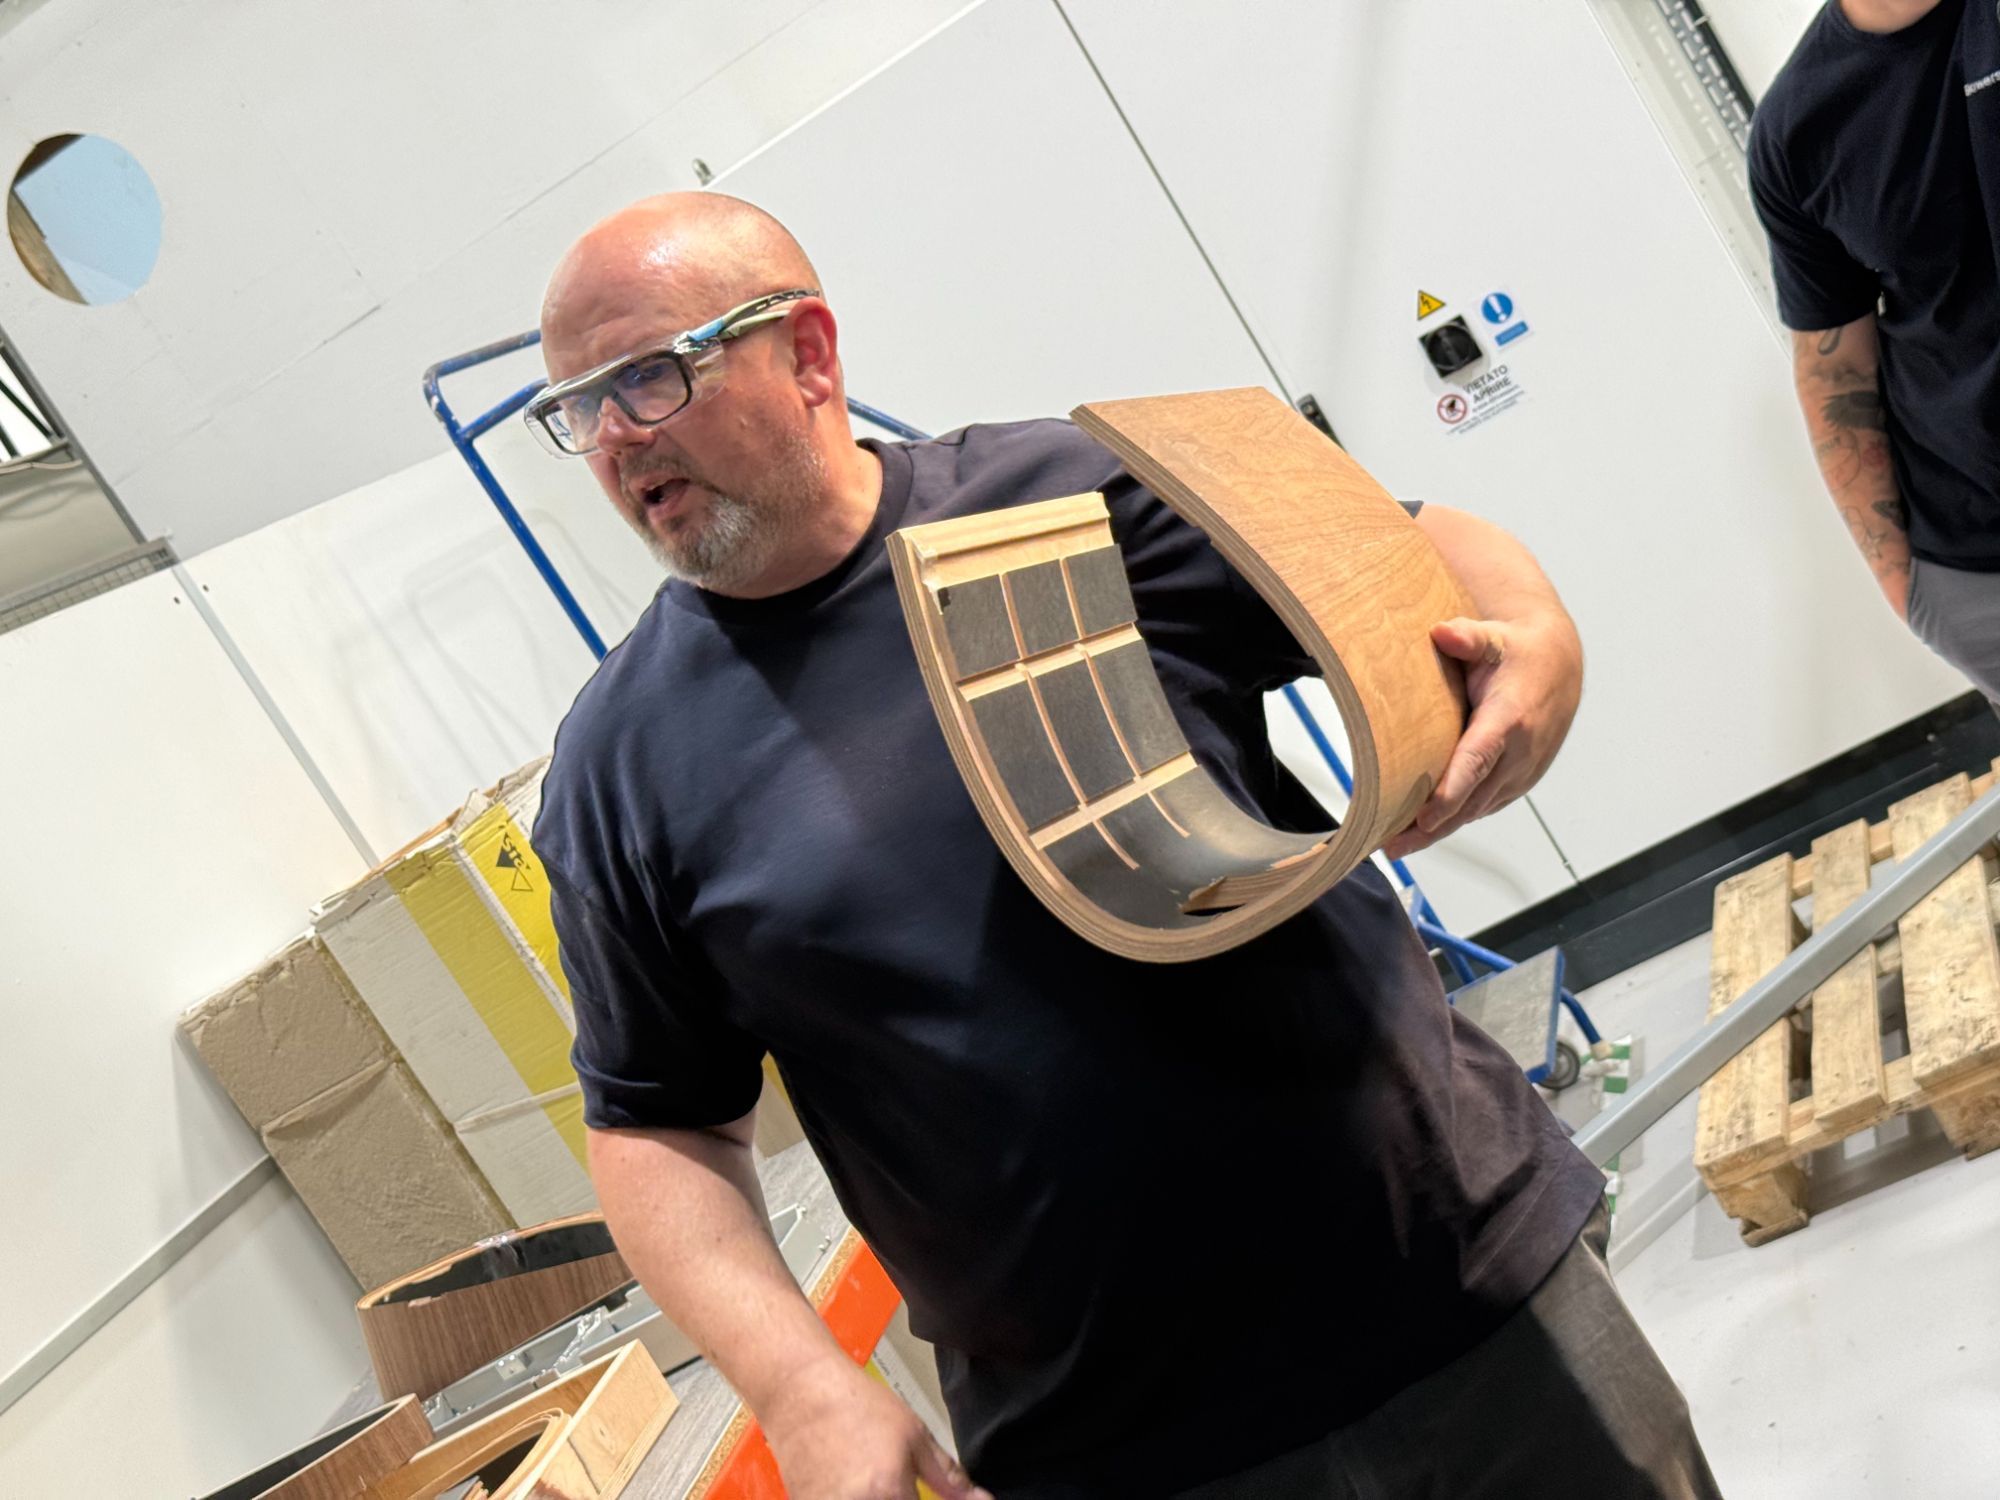
Ohnutý korpus následně chladne na „pokojovou“ teplotu a pak putuje do automatizovaných CNC strojů. Tam se přečnívající hrany začistí na potřebné rozměry s přesností na desetiny milimetru, aby k sobě součásti následně vždy seděly. Také tu probíhá frézování vnitřku, aby vznikly přesné drážky systému Matrix.
Měli jsme štěstí vidět pilotní nasazení projektu umělé inteligence Matta. Pro model 805 D5 se testuje ověřování výstupní kvality dřevěného základu. Doposud vždy každou ozvučnici vzal truhlář a ručně s pomocí nástrojů měřil tloušťky i rozměry. To i u malé regálovky zabralo třeba 10 minut. Matta má komoru s kamerou, do níž se vsune opracovaná ozvučnice a během vteřin změří všechny otvory a rozměry, což navíc uloží jako protokol pro tu kterou konkrétní skříň. Navíc vizuálně zcela jasně ukáže, zda je vše v toleranci. Výsledek je tak přesnější a významně rychlejší než stávající ruční verze. Pokud se osvědčí, tak bude postupně stejný systém kontrolovat i všechny ostatní modely.
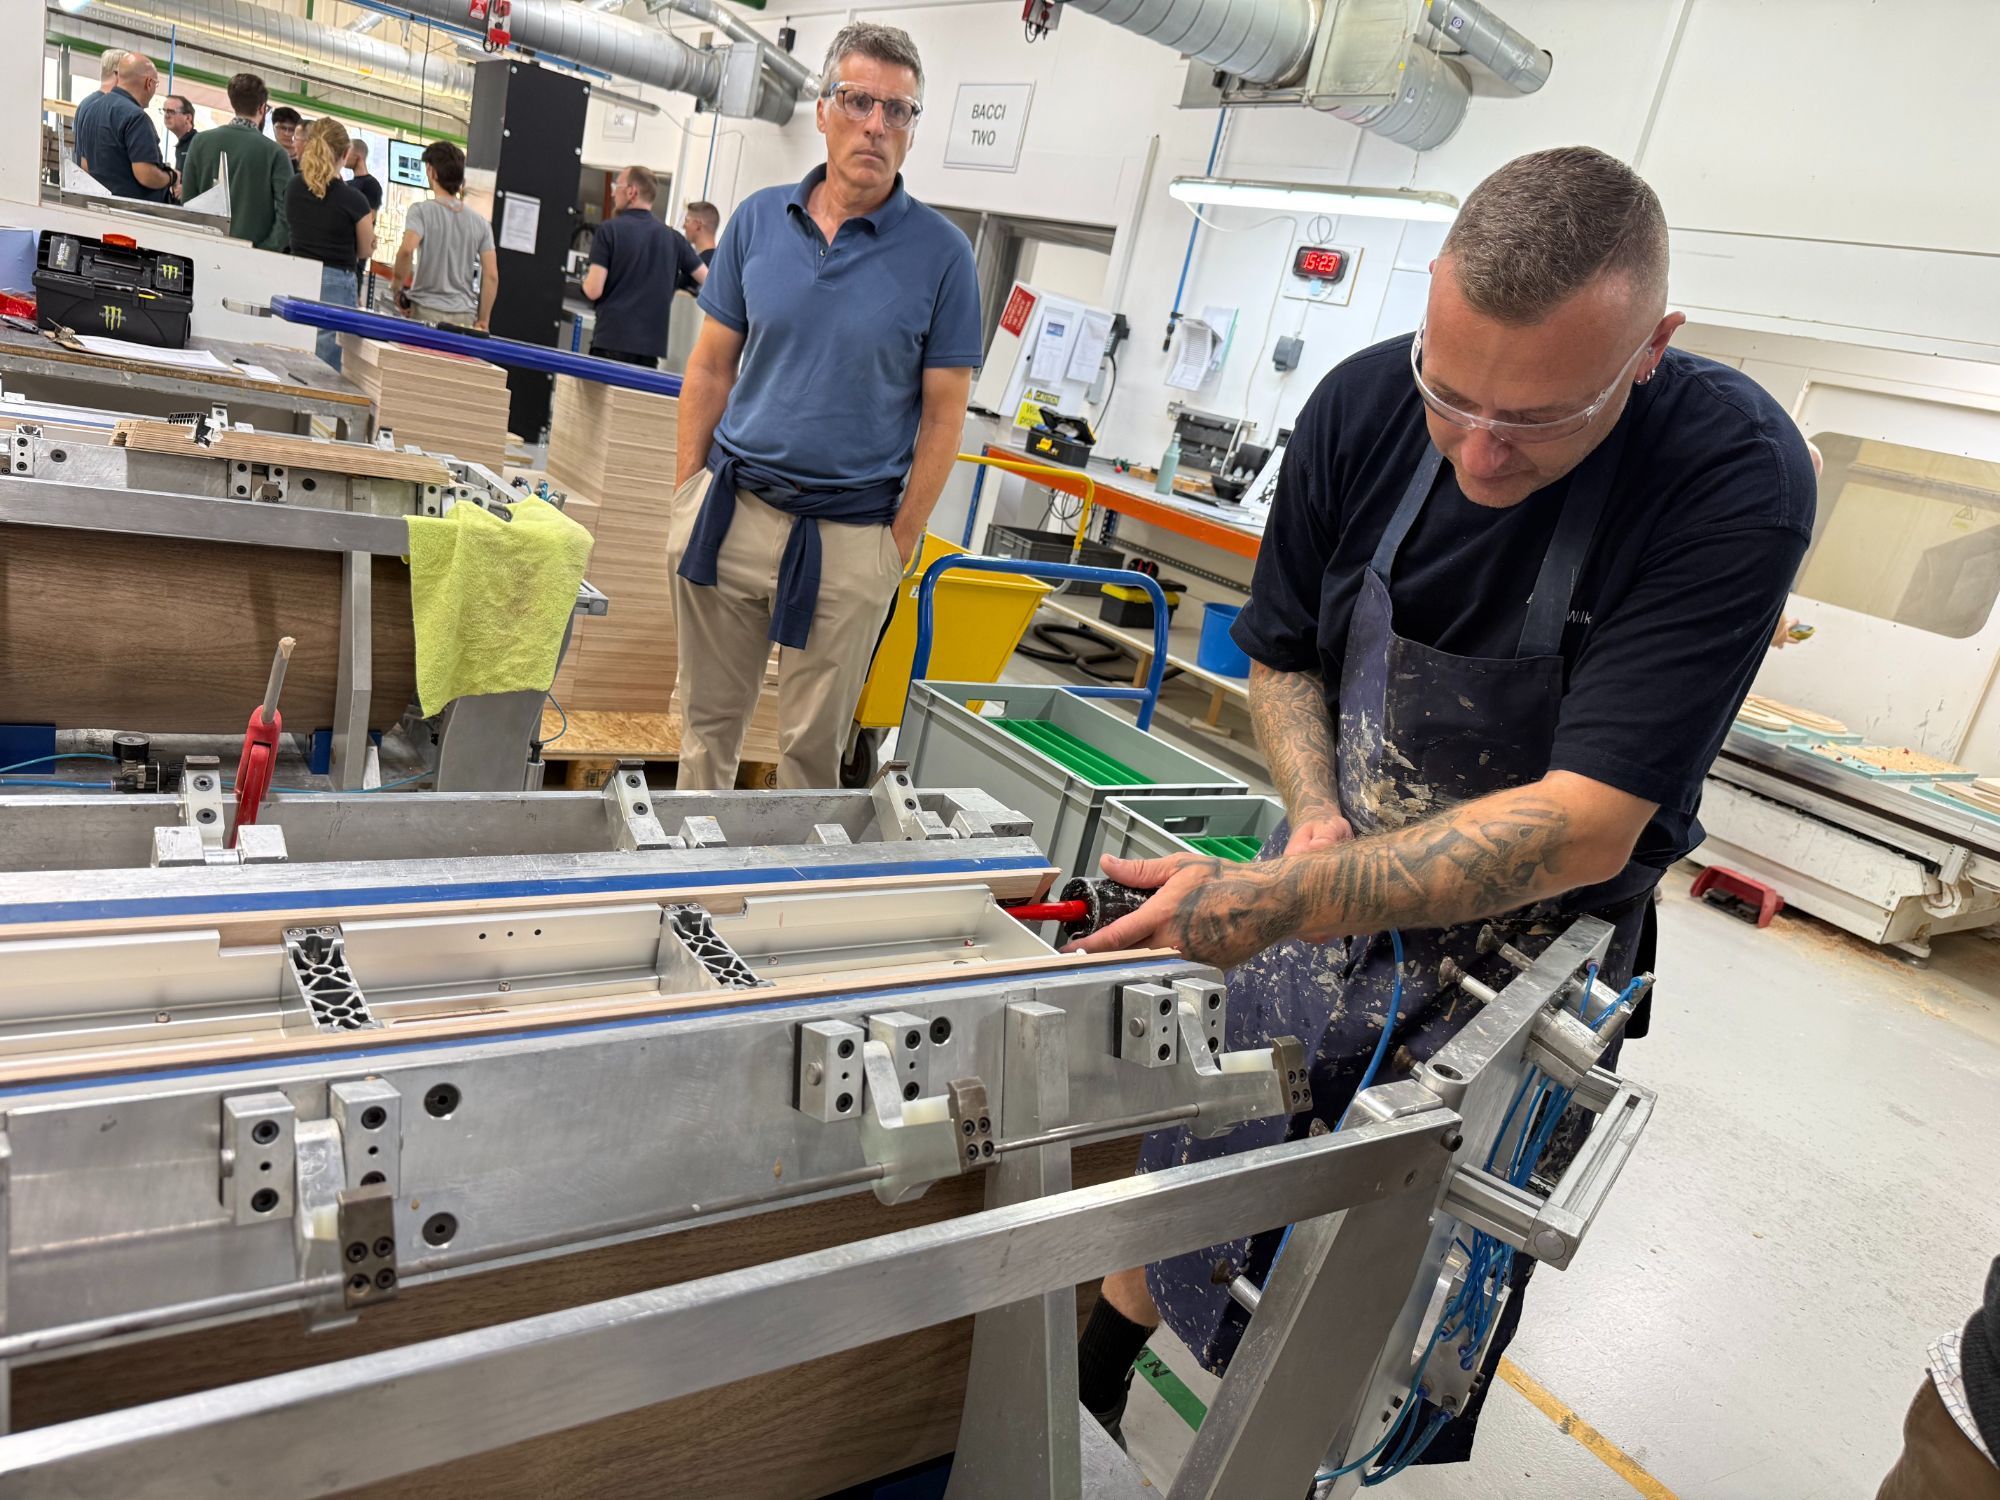
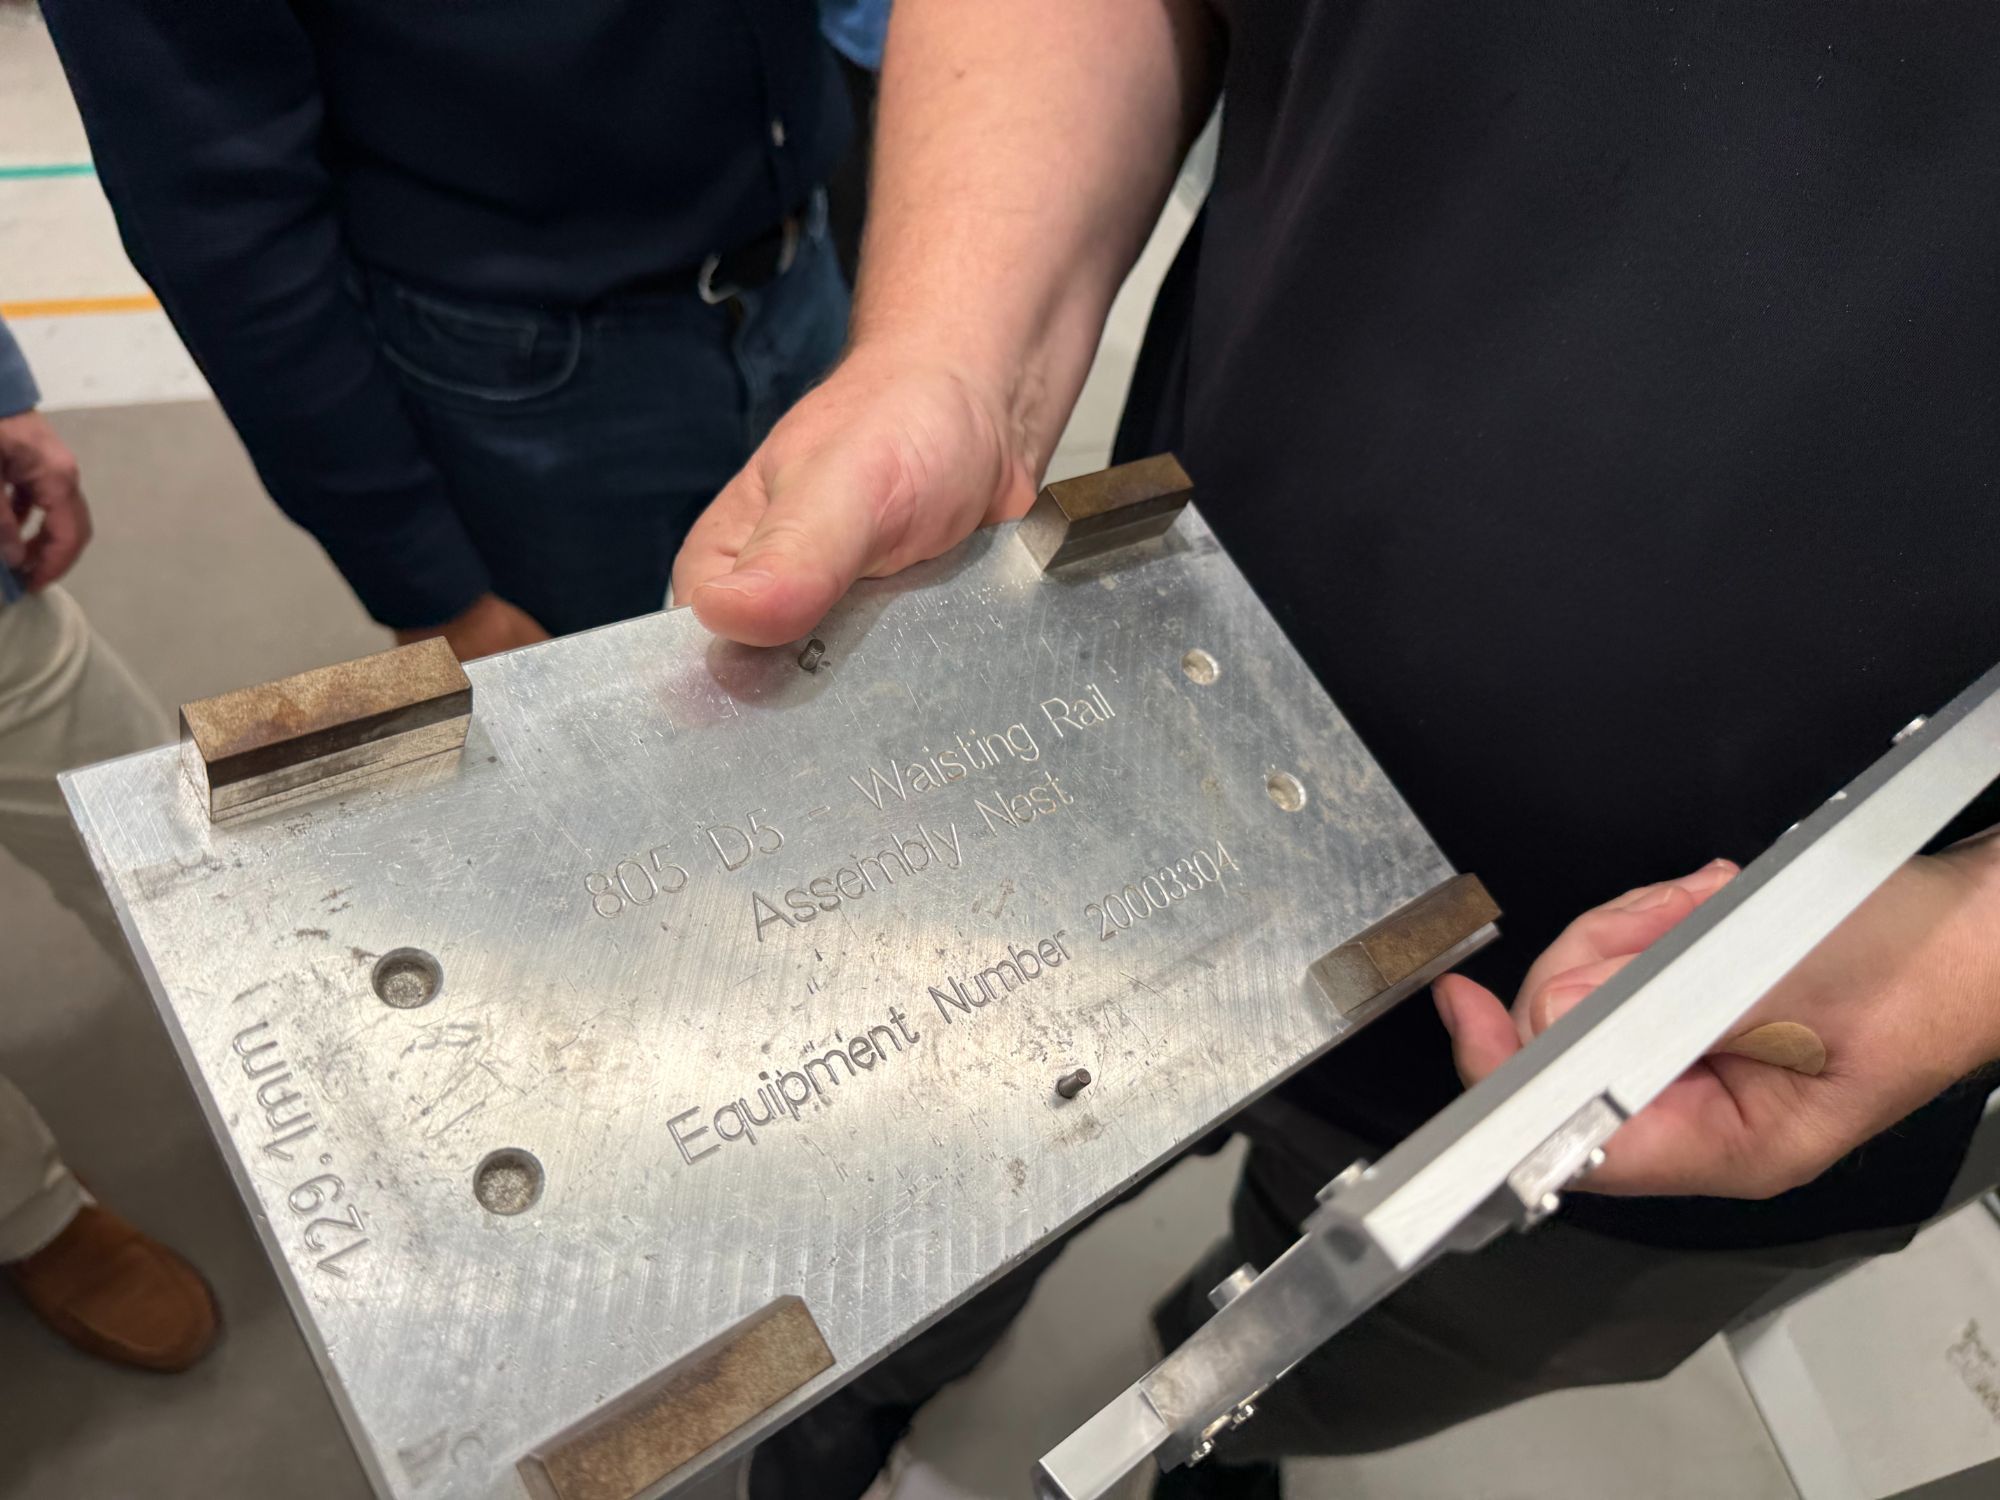
Součástí výroby je pak samozřejmě kompletace ozvučnic – tj. vsazení systému Matrix, přišroubování a přilepení zadních výztuh a tak dále. Na všechno jsou tu šikovné přípravky a jde o efektivní postup. Následně putují reprosoustavy do svěráku. Tedy on je to i rozvěrák, protože nejprve s ním oblouk ozvučnic otevřete, vložíte Matrix, povolíte a pak teprve šroubujete již zmíněnou „páteř“, hodně lepíte a šroubujete, načež dvě hodiny čekáte, než vše vyschne a usadí se.
Následuje broušení a lakování, vždy v kombinaci využití zakázkových strojů a ručního „detailingu“. U dřevěných dýh prý stačí jedno kolečko (respektive jedno broušení a tři vrstvy laku), u barevných variant je proces opakovaný, broušení je vícero, vrstev laku celkem osm.
Rozhodně zajímavá informace byla o výkonnosti továrny. Aktuálně z ní vychází zhruba sto kusů nové generace za týden, ale maximum je ještě zhruba trojnásobné.
Právě návštěva výroby by měla dát nový význam poměrně nenápadným slovům z firemních materiálů o „přísnějších výrobních tolerancích“. U D5 byly omezeny viditelné mezery mezi jednotlivými částmi, lépe skryty spojovací prvky a upraveny procesy lakování. Nová provedení Stealth Black, Warm White, Light Walnut a Dark Walnut doplňují přepracované kovové detaily a čalounění z kůže Connolly.





https://www.hifi-voice.com/profily/factory-tour/7420-na-navsteve-u-bowers-wilkins-2026#sigProIdf503b69a75
800 D5: EVOLUCE UVNITŘ
Základní architektura a technika zůstávají (jak už jsme řekli) velmi povědomé. Vysoké frekvence má na starosti diamantová kopulka v samostatném a mechanicky izolovaném masivním hliníkovém těle. Střední pásmo zpracovává membrána Continuum, u třípásmových modelů doplněná zmíněným biomimetickým pavoukem, zatímco hluboké frekvence obstarávají sendvičové membrány Aerofoil. U větších sloupových modelů 801 D5, 802 D5 a 803 D5 je středotónový měnič uložený v samostatné hliníkové hlavici Turbine Head. Nic nového pod sluncem.
Jednou z hlavních novinek je zmíněný Space Frame Bracing. Pojďme trochu do detailu. Jde o soustavu podélných a příčných hliníkových výztuh, která je na zadní straně ozvučnice pevně spojená s vnitřní konstrukcí Matrix. Doplňuje tak hliníkové vyztužení přední části a dále omezuje vibrace velkých ploch ozvučnice. Samotný Matrix dostal silnější hliníkové prvky kolem otvorů jednotlivých měničů, kde vznikají významné mechanické síly. Tolik formální popis Andyho Kerra.
Přepracovaná je také horní hliníková deska skříně. Má mohutnější žebrování, více upevňovacích bodů a nové oddělení od hlavice Turbine Head i vysokotónového modulu. Doplňuje ji tlumený límec potažený kůží Connolly, jehož řešení vychází z modelů 800 D4 Signature.
Všechny sloupové modely stojí na novém hliníkovém soklu. Kromě tlumení sevřenou vrstvou využívá také laděné hmotnostní tlumiče, jejichž parametry jsou přizpůsobené konkrétnímu modelu. Jinými slovy, hmotnost zavěšená nebo uložená v konstrukci reaguje proti jejímu vlastnímu kmitání a pomáhá odvádět energii, která by se jinak mohla vracet do ozvučnice. Upravené výsuvné opěrné body jsou navíc ukryté uvnitř základny a kolečka i hroty jsou při běžném pohledu méně nápadné. Tolik opět technicky korektní dovysvětlení Andyho Kerra.
Specifickou péči dostala 804 D5. Jako nejmenší sloupový model nemá samostatnou středotónovou hlavici, nově však používá vnitřní hliníkovou komoru se stejným cílem. Ta měnič mechanicky izoluje od zbytku ozvučnice a vytváří přesně definovaný bod pro jeho pružné uložení. Výrobce tím chce přiblížit otevřenost a prostorovou prezentaci 804 D5 větším modelům se samostatnou „hlavou“, aniž by reprosoustava přišla o svůj kompaktnější a konvenčnější vzhled.
Proměnily se také samotné měniče – byť jen lehce, jak už jsme psali. Diamantové kopulky chrání nová, akusticky průchodnější mřížka původně vyvinutá pro 801 D4 Signature. Středotónové, středobasové a basové reproduktory dostaly upravené magnetické systémy s nižším zkreslením a součástmi převzatými ze specifikace Signature. Výhybky využívají ještě kvalitnější komponenty, novou vnitřní kabeláž a přepracované propojky terminálů. U stereofonních modelů je výhybka připevněná na mohutné hliníkové desce, která je spojená s ozvučnicí i novou zadní výztuhou Space Frame, a stává se tak další součástí jejího mechanického zpevnění.

Řada D5 tedy nepřináší jeden efektní prvek, kolem něhož by se točilo slovíčko „revoluce“, jako to bylo třeba u staršího „otočení“ oblouku ozvučnic. Místo toho skládá řadu menších i větších změn, jejichž společným jmenovatelem je snaha ztišit a zklidnit samotnou reprosoustavu – její skříň, základnu, upevnění měničů i elektrické součástky – a ponechat více prostoru vlastní nahrávce.
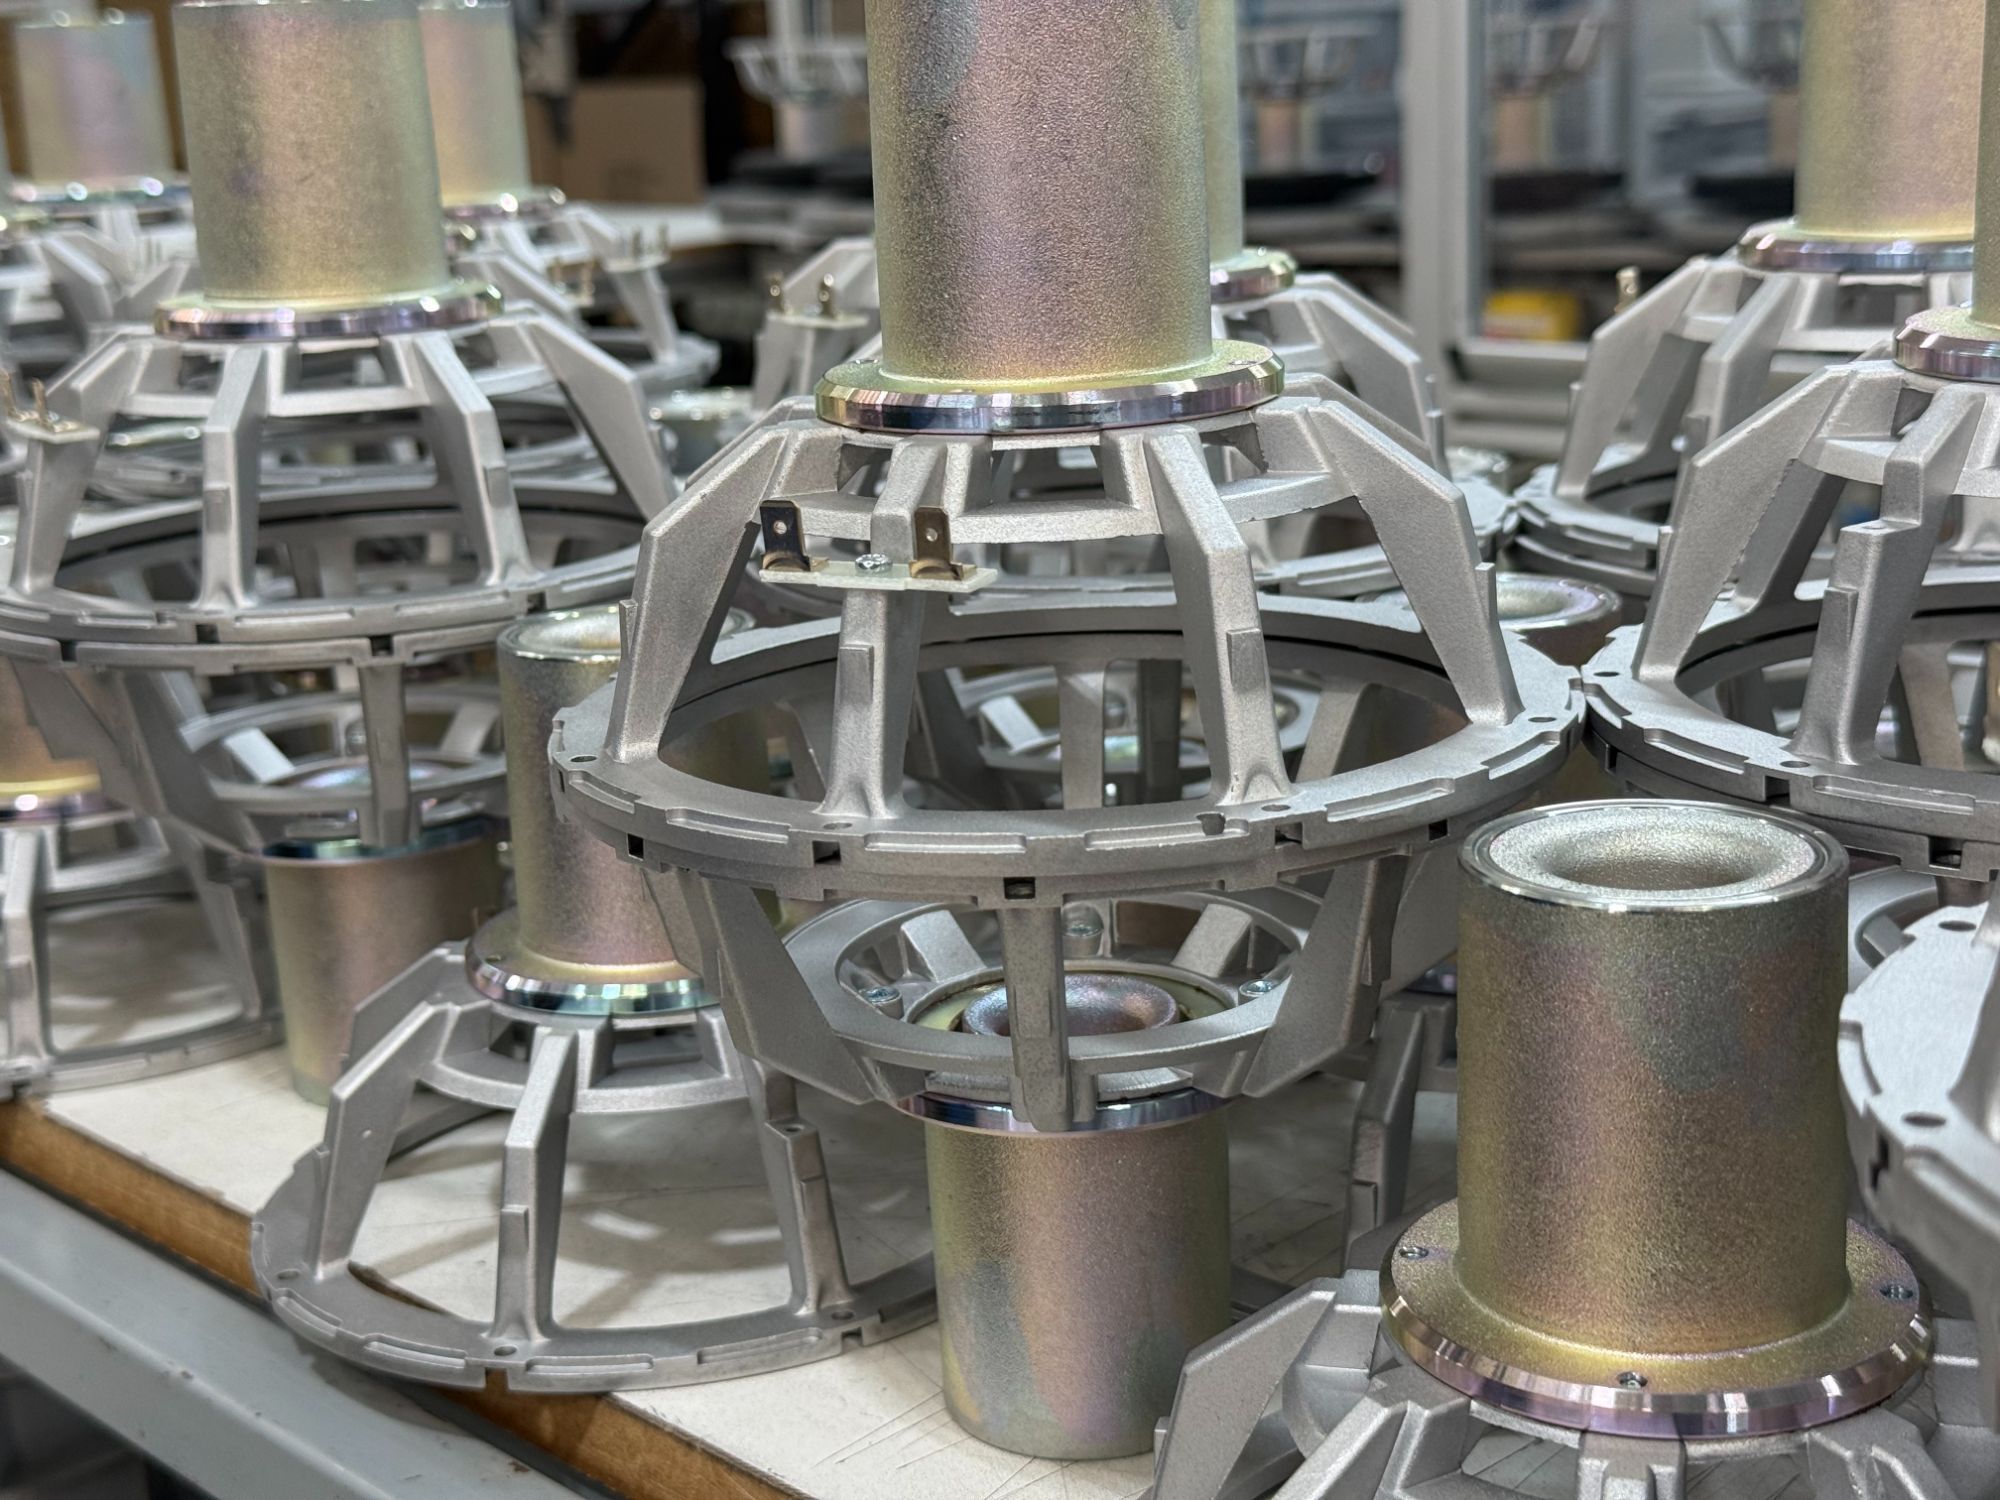
Ačkoliv nebylo možno na většině linek, kde vznikají měniče, fotit, přeci jen vám něco ukázat můžeme. Kovové části vznikají jinde, membrány vyjma diamantu ale in-house. Ke všemu jsou v příslušném oddělení „zlaté reference“ a každý vyrobený měnič, stejně jako každá výhybka se proti tomuto vzoru poměřuje. Jen pro zajímavost: než třeba pracovnice a pracovníky pustí k manipulaci s ultrakřehkými diamantovými kopulkami, trénují pět měsíců (!) na hliníkových.


https://www.hifi-voice.com/profily/factory-tour/7420-na-navsteve-u-bowers-wilkins-2026#sigProIdf904a9556f
Závěrem procházky se stala výroba modelu Nautilus. Je to i po tolika letech stálice v portfoliu a vlastně luxusní a žádaná záležitost - možná i proto, že B&W limituje výrobu na 50 párů ročně. Ono to má i své důvody, jako je opotřebení forem vstřikování sklolaminátu a podobně. Nicméně je hezké vidět, že Nautilus je nejen vizuálně, ale i technicky a výrobně „opravdu jiný“. Na druhou stranu, sami lidé v Bowers & Wilkins říkají, že to je jejich nejvýraznější, ale rozhodně ne nejlepší reprosoustava. Ta pozice patří podle jejich slov současné 801 D5.


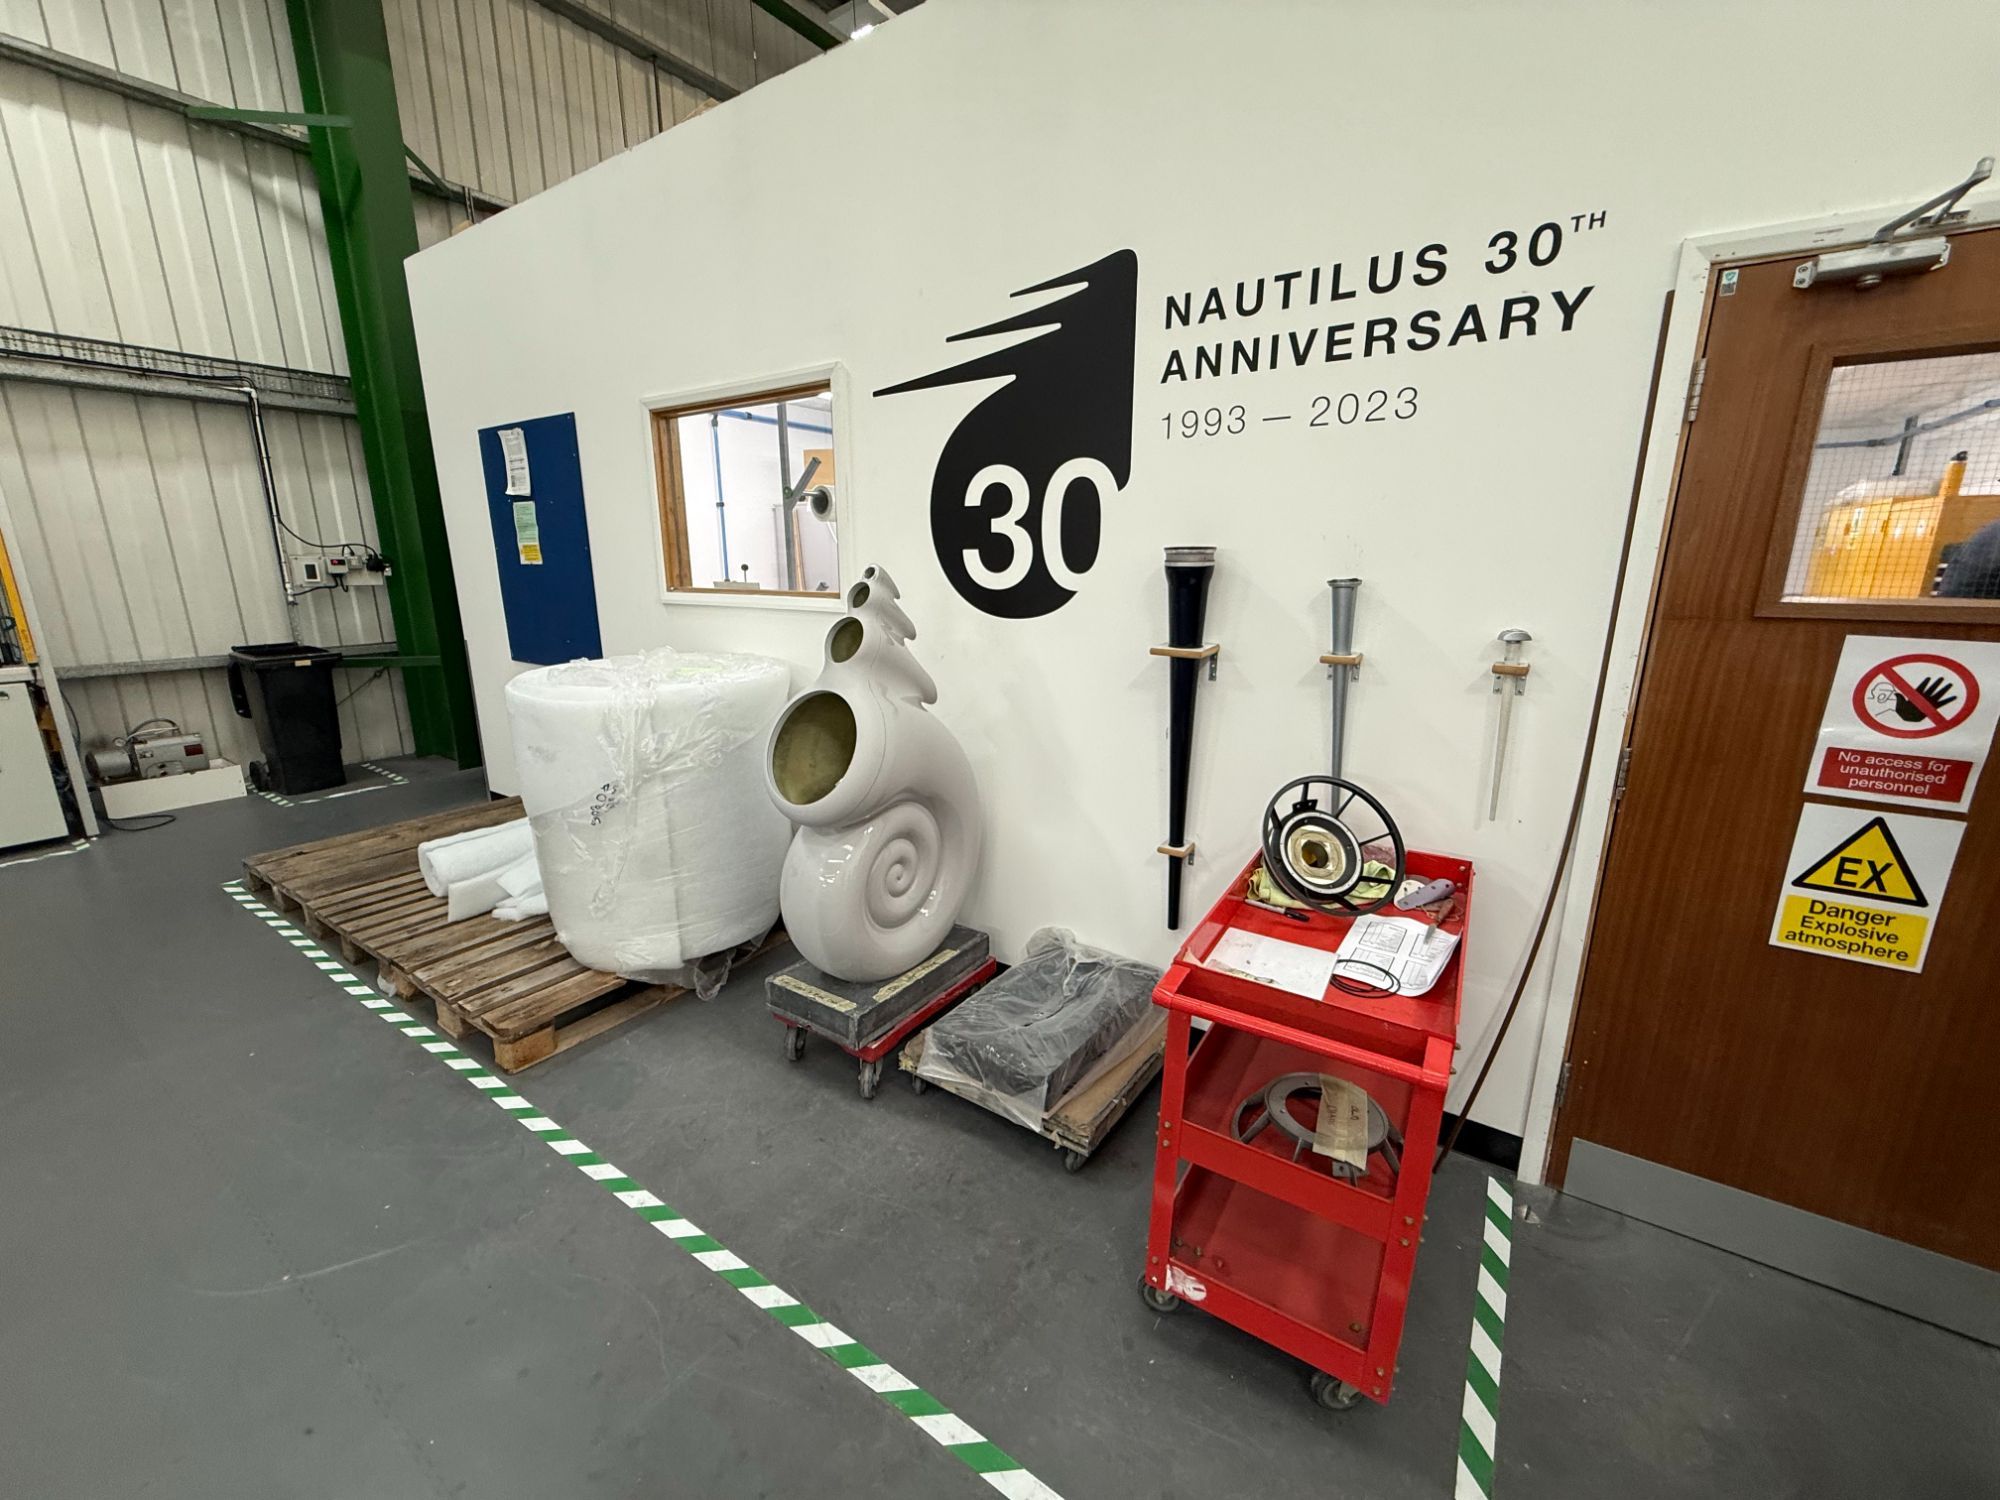


https://www.hifi-voice.com/profily/factory-tour/7420-na-navsteve-u-bowers-wilkins-2026#sigProId0f4cbe26b3
SEDM ČLENŮ JEDNÉ RODINY
Vrcholná 801 D5 používá 15cm středotónový měnič a dvojici 25cm basových membrán Aerofoil. O stupeň menší 802 D5 zachovává 15cm Continuum, ale pracuje se dvěma 20cm basovými reproduktory. Model 803 D5 je nejkompaktnější konstrukcí se samostatnou komorou Turbine Head; kombinuje 13cm středotónový měnič s dvojicí 18cm basů.
Štíhlejší 804 D5 má středotónový měnič o průměru 13 cm a dva 16,5cm basové reproduktory, vše v jediné zakřivené ozvučnici. Stojanová 805 D5 je jediným dvoupásmovým modelem řady a používá jeden 16,5cm Continuum jako středobas. Také ona zachovává samostatné hliníkové tělo diamantového tweeteru a je určená především pro menší poslechové prostory.
Pro vícekanálové sestavy vznikly třípásmové centrální reprosoustavy HTM81 D5 a HTM82 D5. Větší HTM81 D5 rozměry měničů odpovídá modelu 802 D5 – má 15cm Continuum a dva 20cm basy. Kompaktnější HTM82 D5 kombinuje 13cm středotónovou membránu s dvojicí 16,5cm basových reproduktorů a výrobce jej doporučuje především k modelům 803 D5 a 804 D5.
Po skončení programu následoval návrat do Brightonu, krátké ubytování v hotelu The Grand a večerní setkání v restauraci Ivy Asia. Tam s námi šel i Andy Kerr a povídali jsme si mimo jiné o tom, v jakých nahrávacích studiích všude po světě byl, proč je pořád pyšný na spolupráci s Abbey Road nebo o tom, co uvidíme další den ve vývojovém centru.
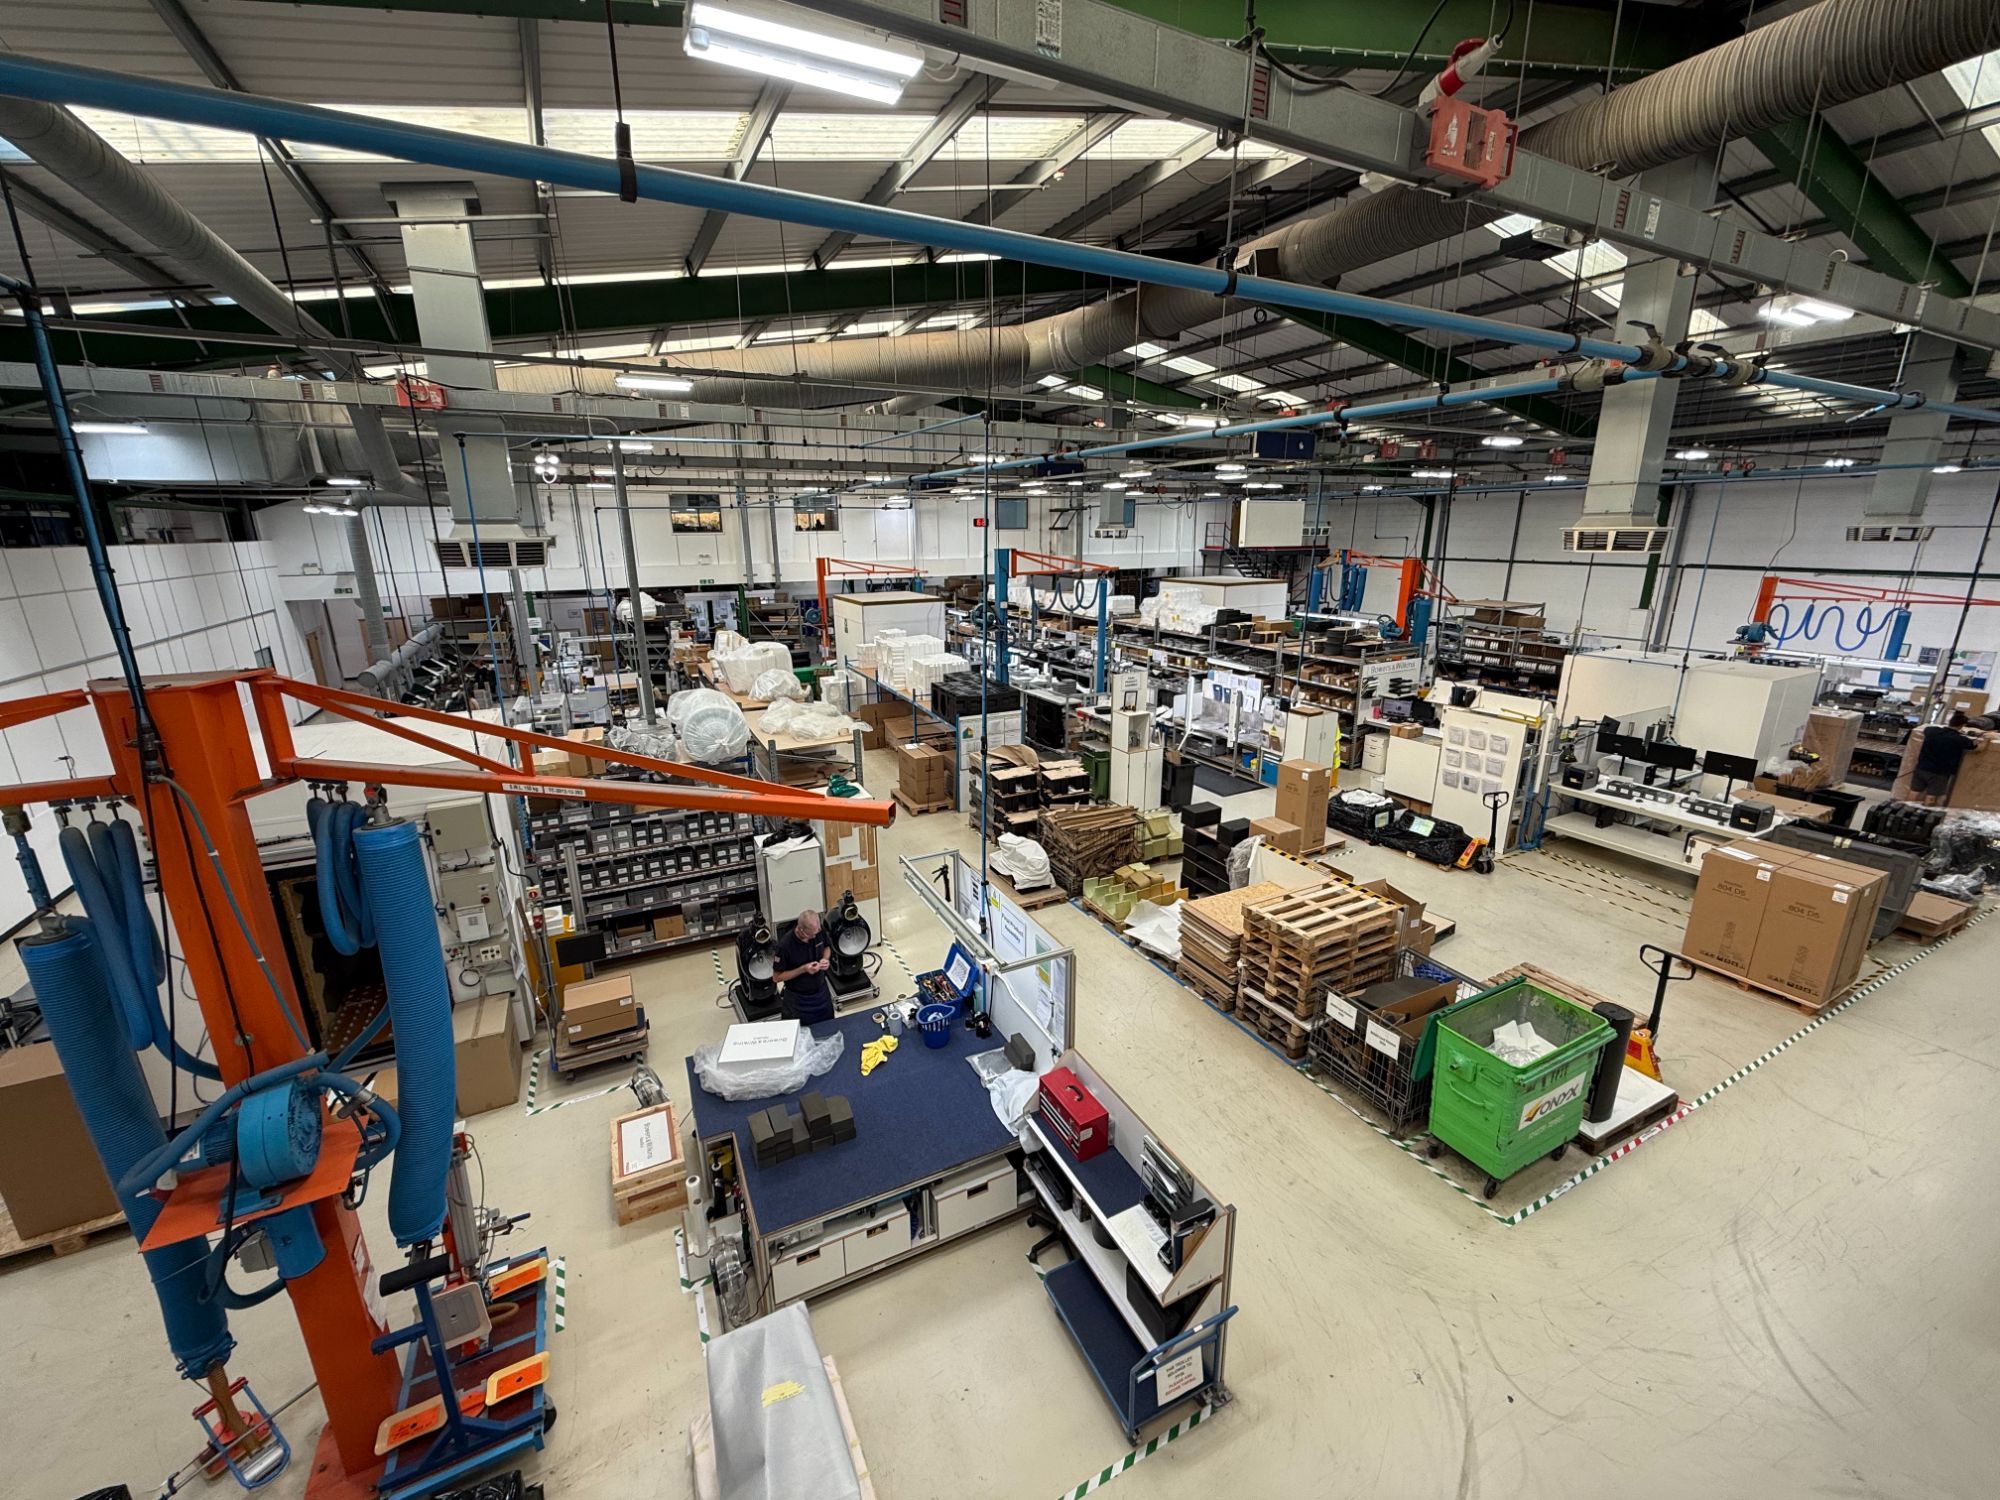
DEN 2: SOUTHWATER
Druhý den začal přesunem do Southwater Research Establishment. Zatímco továrna ukazuje výsledky vývoje v jejich definitivní a dokonale naleštěné podobě, Southwater představuje opačný konec celého procesu. Tady vznikají výpočty, simulace, měření, slepé poslechové testy a prototypy, z nichž se teprve některé jednou promění v sériové produkty. A některé jsou jen více či méně divokým cvičením kreativity, sloužící zejména k prozkoumání současných možností.
Současný areál byl otevřen v roce 2019 jako nástupce původního vývojového centra ve Steyningu. Zachoval si proto tradiční zkratku SRE, současně však nabízí výrazně větší prostory a modernější laboratorní zázemí. Vývojáři, kterých je tu víc než stovka, zde nemají na starosti jen domácí reprosoustavy. Technologie Bowers & Wilkins se používají také ve sluchátkách, instalačních produktech a audiosystémech automobilových značek (od roku 2015 se to týká více než milionu vozů), takže se zde potkávají velmi odlišné požadavky na akustiku, mechaniku, materiály i digitální zpracování signálu.
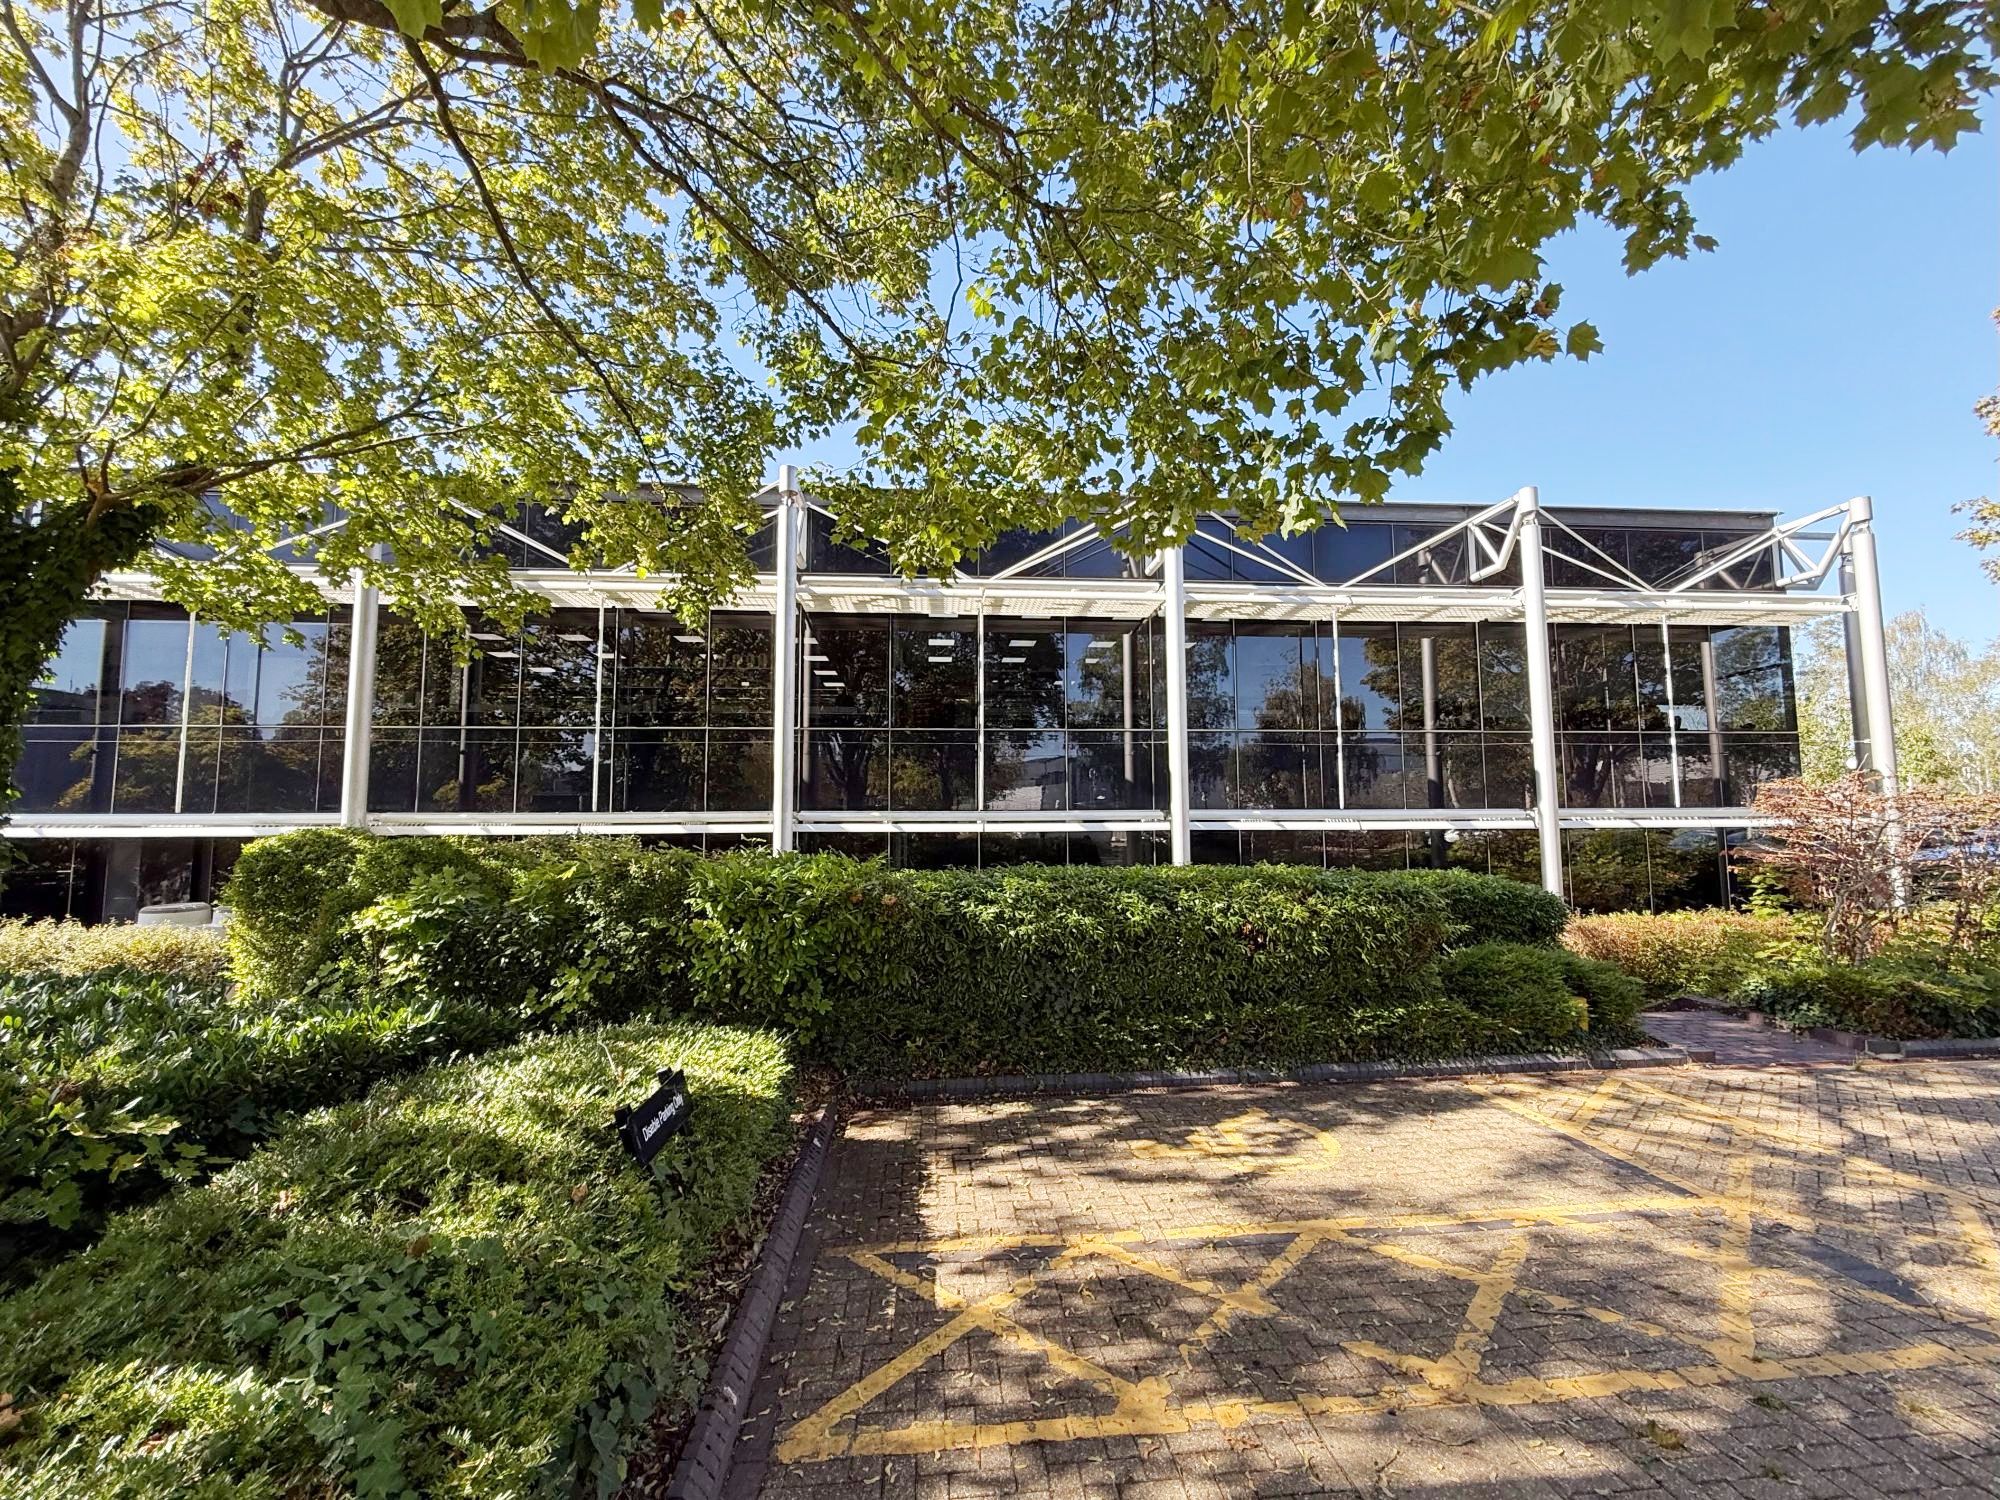
Southwater je současně místem, o němž se píše obtížně. Většiny programu se účastníci smějí zúčastnit pouze bez fotoaparátů a některé z prezentovaných prototypů nebo vývojových metod není možné detailně popisovat. To je svým způsobem škoda pro reportáž, ale zároveň známka toho, že nejde jen o naleštěnou návštěvnickou expozici. Za dveřmi laboratoří skutečně probíhá práce na věcech, které se na trhu objeví až za několik let – pokud se na něj vůbec dostanou.
My jsme viděli prezentaci produktů, které se objeví v příštím roce, byť se ještě úplně přesně neví kdy. Nejspíš v březnu či dubnu. A to je asi tak všechno, co vám k tomu můžeme oficiálně říct, protože všechno ostatní je tajemství.
Každopádně je tu všude vidět spoustu a spoustu aktuálních i starších modelů reprosoustav, sluchátek i instalačních řešení, přehršel různé elektroniky, ale i konkurenční modely, které se tu poslouchají a zkoumají. Nechyběla ani skoro nekonečná zásoba sladkostí a dalších drobných radostí – zkrátka prostředí zařízené tak, aby se tu vývojářům dobře pracovalo i během hodně dlouhých dnů.
Budova má zhruba 32 000 čtverečních stop, tedy téměř 3 000 m², a je plná života. Proti původnímu centru, které bylo v základu koncipované pro 25 lidí, je to velký skok kupředu.

KONEČNĚ HUDBA
Podstatná část dopoledne patřila poslechovým ukázkám. Právě zde se mělo ukázat, zda součet nových výztuh, tlumení, upravených motorů a přepracovaných výhybek představuje jen technicky zajímavou evoluci, nebo také skutečně slyšitelný posun proti předchozí generaci.
Nejcennější by samozřejmě bylo přímé srovnání D4 a D5 za stejných podmínek. Místní tým nám připravil 805 D5, 804 D5, 803 D5 a 801 D5, vždy v přímé konfrontaci s generací předchozí. Poslouchali jsme v jejich větší vývojové místnosti s akustickou úpravou, ale jinak velice účelným a spartánským pojetím.

Pokud zde něco jednoduché nebylo, pak referenční elektronika. Dominantně tu slouží CD transport Denon DP-S1 v kombinaci s D/A převodníkem MSB Diamond (což jsou oboje už trošku starší hračky), zesiluje Gryphon Commander s monobloky Gryphon Apex.
Točily se tu dokola úryvky ze tří skladeb: „A Fool for You“ Harryho Belafonta, „The Curse“ Agnes Obel a „Garden Song“ od Phoebe Bridgers. A na všech bylo jasně znát, že vlastně nevelké, ale cílené úpravy generace D5 přinášejí výrazně vyšší rozlišení, přesnost, rychlost, otevřenost i důraznost. Skok je minimálně stejně výrazný jako mezi původními modely D4 a verzemi D4 Signature.

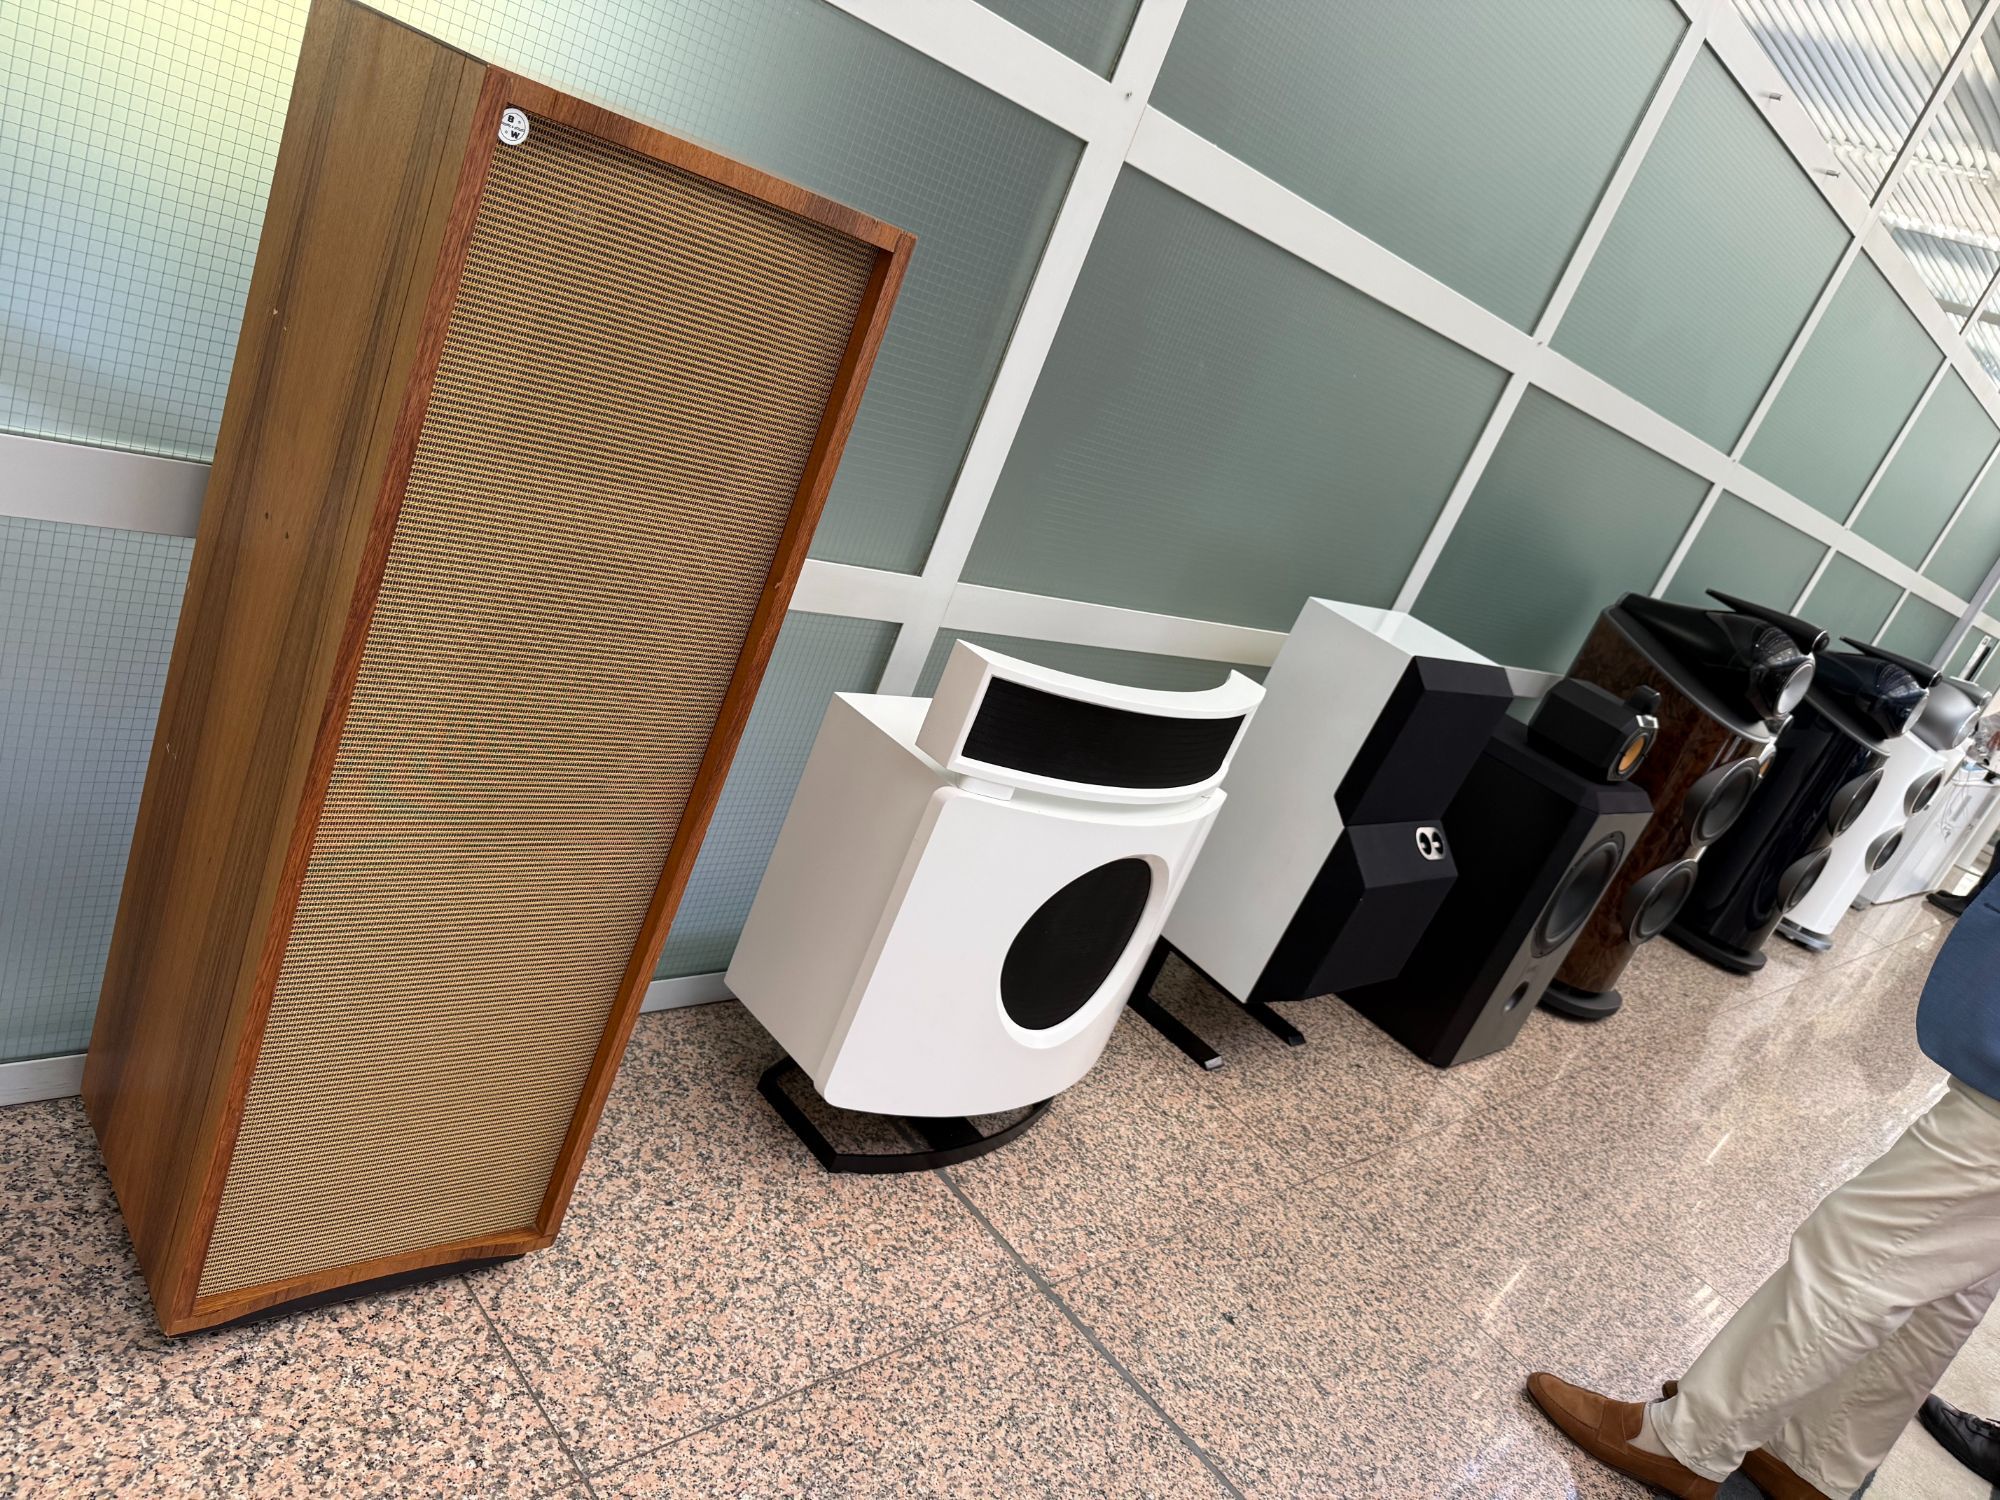


https://www.hifi-voice.com/profily/factory-tour/7420-na-navsteve-u-bowers-wilkins-2026#sigProIdf7be7e5726
ŠEDESÁT LET JEŠTĚ NEZNAMENÁ DŮCHOD
Bowers & Wilkins vstoupili do svého šedesátého roku jako výrazně větší a organizačně složitější firma, než jakou John Bowers zakládal v garážích za obchodem ve Worthingu. Základní myšlenka se ale vlastně změnila docela málo, ač kolem ní vyrostlo spoustu dalších rozšíření, která značku směřují i do života „normálních lidí“. Vývoj stále směřuje k tomu, aby reprosoustava sama ubírala, přidávala a rezonovala co nejméně, tedy co nejvíce zachovávala autentickou přesnost.
Řada 800 D5 tuto filozofii vyjadřuje možná méně spektakulárně než některé předchozí generace. Diamant, Continuum, Aerofoil, zakřivené skříně i samostatné hlavice už známe. Novinka místo jednoho radikálního gesta přináší soustavnou práci s mechanickou energií: tužší skříně, klidnější základny, lépe izolované měniče, méně zkreslující magnetické systémy a pečlivěji uložené výhybky.

Továrna ve Worthingu ukázala, kolik práce je potřeba k tomu, aby všechny tyto detaily dostaly fyzickou podobu. Southwater zase to, že mnohem větší část vývoje zůstává ukrytá v simulacích, měřeních, prototypech a (nezřídka záměrných) slepých uličkách, které návštěvník nikdy neuvidí. A dost možná je to tak správně. U dobré reprosoustavy by totiž nakonec nemělo být slyšet, kolik techniky v ní pracuje. Měla by zbýt jen hudba a to se nové generaci 800 D5 daří zase o kus líp.